В шпиндельном узле цилиндр преобразует давление воздуха или масла в осевое механическое усилие. Это усилие используют прежде всего для двух разных задач:
- кратковременно сжать тарельчатые пружины и освободить инструмент;
- включить тормоз или жёсткое соединение, чтобы удерживать вал в токарном режиме.
Внешне исполнительные механизмы могут быть похожи, но их режимы работы и требования отличаются. Цилиндр разжима инструмента обычно совершает короткий цикл во время смены инструмента. Цилиндр тормоза должен надёжно включить исполнительный элемент, подтвердить его положение и выдерживать нагрузку в течение токарной операции.
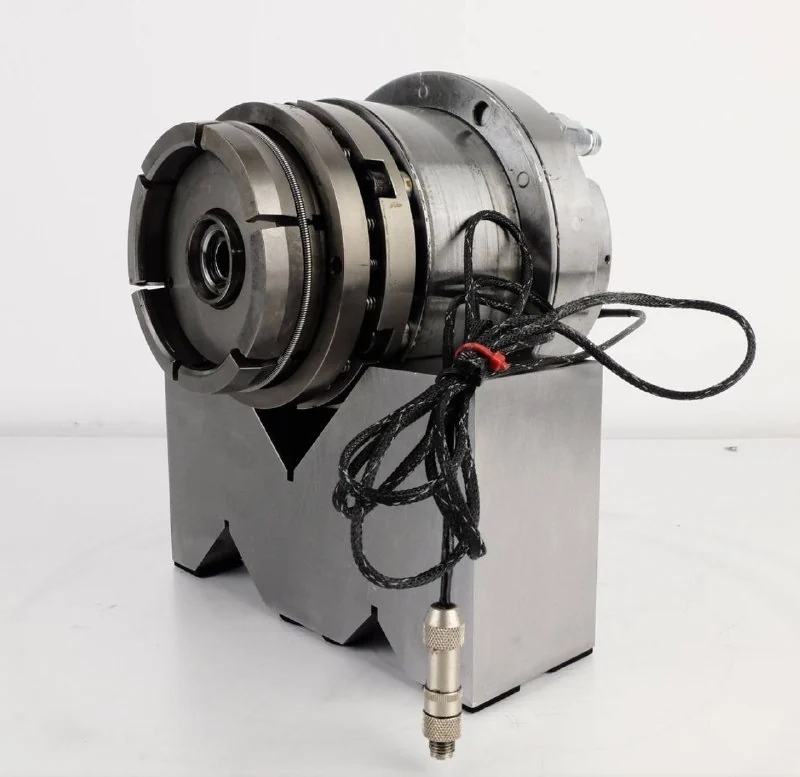
Зачем нужен цилиндр разжима инструмента
В рабочем состоянии инструмент удерживается усилием пакета тарельчатых пружин. Это безопасная схема: для фиксации не требуется постоянное давление внешней системы.
Чтобы освободить инструмент, цилиндр перемещает шток, нажимает на тягу системы фиксации и сжимает пружины. После смены инструмента давление снимается, цилиндр отходит, а пружины снова создают усилие зажима.
Цилиндр не должен постоянно вращаться вместе со шпинделем и не должен касаться тяги во время обработки. После завершения цикла между штоком цилиндра и вращающимся элементом восстанавливается предусмотренный зазор.
Опасность неотведённого штока
Если шток не вернулся в исходное положение, вал или тяга системы фиксации начинают вращаться в контакте с неподвижным цилиндром. Возникают трение, быстрый нагрев и задиры.
При высокой скорости возможны:
- контактное схватывание и перенос металла;
- деформация торца штока;
- повреждение подшипников цилиндра или ротационного соединения;
- осевая нагрузка на шпиндельные подшипники;
- разрушение уплотнений;
- потеря корректного хода системы фиксации.
Поэтому положение цилиндра контролирует отдельный датчик. Разрешение на вращение должно появляться только после подтверждения, что шток полностью отведён.
Однокамерные и двухкамерные цилиндры
В однокамерной схеме давление перемещает поршень в рабочем направлении, а обратно его возвращает пружина. Решение простое, но усилие и скорость возврата зависят от состояния пружины и трения уплотнений.
В двухкамерном цилиндре давление поочерёдно подаётся с обеих сторон поршня. Рабочий и обратный ход становятся управляемыми, а положение штока меньше зависит от одной возвратной пружины.
Для обоих вариантов важны:
- гарантированный полный ход;
- отсутствие остаточного давления в отключённой камере;
- контролируемая скорость движения;
- демпфирование в конечных положениях;
- подтверждение исходного и рабочего положения датчиками.
Пневматические цилиндры
Пневматический привод использует подготовленный сжатый воздух. Типичное давление станочной пневмосистемы находится около 6 бар, но точное значение определяет изготовитель.
Преимущества:
- простая и чистая рабочая среда;
- высокая скорость перемещения;
- сравнительно простая диагностика;
- отсутствие риска загрязнить шпиндель гидравлическим маслом.
Ограничения:
- меньшая удельная сила при одинаковом диаметре;
- сжимаемость воздуха и более мягкое поведение;
- чувствительность к просадке давления;
- необходимость крупного поршня для большого усилия.
Гидравлические цилиндры
Гидравлика позволяет получить большое усилие в компактном объёме. В некоторых шпиндельных системах рабочее давление достигает примерно 80 бар, однако это значение нельзя считать универсальным.
Преимущества:
- высокая удельная сила;
- компактность;
- жёсткое и хорошо управляемое движение;
- возможность удерживать значительную нагрузку.
Ограничения:
- риск внешней и внутренней утечки;
- чувствительность к чистоте и состоянию масла;
- необходимость удаления воздуха;
- тепловая зависимость вязкости;
- опасность гидроудара при резком переключении.
Пневмогидравлический усилитель
Комбинированная система использует пневматический сигнал и гидравлический усилитель — бустер. Большая площадь воздушного поршня создаёт давление в гидравлической части меньшей площади.
Такой привод сочетает доступную пневмосеть с большим конечным усилием, но добавляет элементы, которые нужно диагностировать: разделительные уплотнения, уровень гидравлической жидкости, отсутствие воздуха и коэффициент усиления.
Что контролировать в цилиндре
Внешние утечки
Проверяют фитинги, шланги, трубки, соединительные плоскости и дренажи. След масла на корпусе не всегда указывает на место повреждения: жидкость может стекать по трубке или кабелю.
Внутренние перетечки
Изношенное уплотнение поршня соединяет камеры внутри цилиндра. Внешней течи нет, но усилие падает, шток движется медленно или не удерживает положение.
Перетечку оценивают по падению давления, расходу в удерживаемом положении и появлению жидкости в обратной линии.
Воздух в гидравлике
Завоздушенная система становится упругой: ход начинается с задержкой, движение получается рывковым, а конечное усилие достигается нестабильно. После вскрытия магистралей гидравлический контур развоздушивают по процедуре производителя.
Скорость нарастания давления
Резкая подача создаёт ударную нагрузку на поршень, упоры, тягу и подшипниковую опору. В исходных рекомендациях приведён ориентир — избегать нарастания быстрее 1 бар/мс и пиков более чем на 10% выше допустимого давления.
Эти числа нужно согласовывать с документацией конкретного цилиндра и гидростанции. Настройку выполняют дросселями, пропорциональными клапанами, аккумуляторами и параметрами переключения.
Чистота рабочей среды
Частицы повреждают поверхности поршня, клапаны и уплотнения. Требование «не ниже 4-го класса чистоты» имеет смысл только вместе с названием стандарта и размером контролируемых частиц. В эксплуатации следует использовать класс, фильтрацию и тип масла или подготовки воздуха, указанные производителем.
Зачем тормозить вал шпинделя
В обычном фрезерном режиме вал непрерывно вращается. В токарном режиме шпиндель с закреплённой деталью или инструментальным блоком должен стать неподвижной конструктивной частью станка и воспринимать момент резания.
Здесь недостаточно просто остановить мотор. Нужно:
- точно задать угловое положение;
- исключить поворот под нагрузкой;
- обеспечить требуемую жёсткость;
- повторяемо сохранять положение оси;
- безопасно снять фиксацию перед вращением.
Три способа удержания вала
Удержание моментным двигателем
Привод создаёт электромагнитный момент против внешней нагрузки. Механического зацепления нет, переключение выполняется быстро и без отдельной зубчатой пары.
Преимущества:
- плавное позиционирование;
- отсутствие механического износа тормозной пары;
- возможность удержания в произвольном угле.
Ограничения:
- нагрев двигателя при длительном моменте;
- зависимость от привода, энкодера и питания;
- конечная жёсткость контура регулирования;
- ограниченный удерживающий момент.
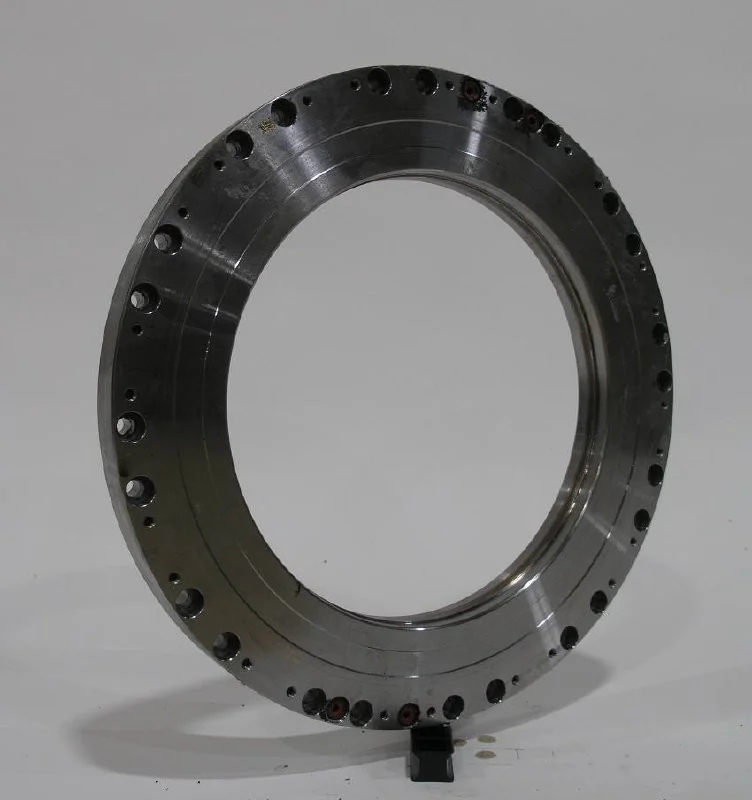
Фрикционная зажимная муфта
Муфта HEMA, KOSTYRKA или аналогичная конструкция обжимает вал либо тормозное кольцо. Давление создаёт нормальную силу, а трение формирует удерживающий момент.
Преимущества:
- компактность;
- отсутствие дискретного углового шага;
- возможность фиксации в произвольном положении;
- сравнительно быстрое включение.
Ограничения:
- момент зависит от давления и коэффициента трения;
- загрязнение маслом снижает удержание;
- возможны износ и проскальзывание;
- при ошибочном включении на скорости выделяется большое количество тепла.
Жёсткое соединение Хирта
Соединение Хирта состоит из двух торцевых зубчатых венцов, которые входят друг в друга при осевом перемещении. Один венец связан с валом, второй — с неподвижным корпусом.
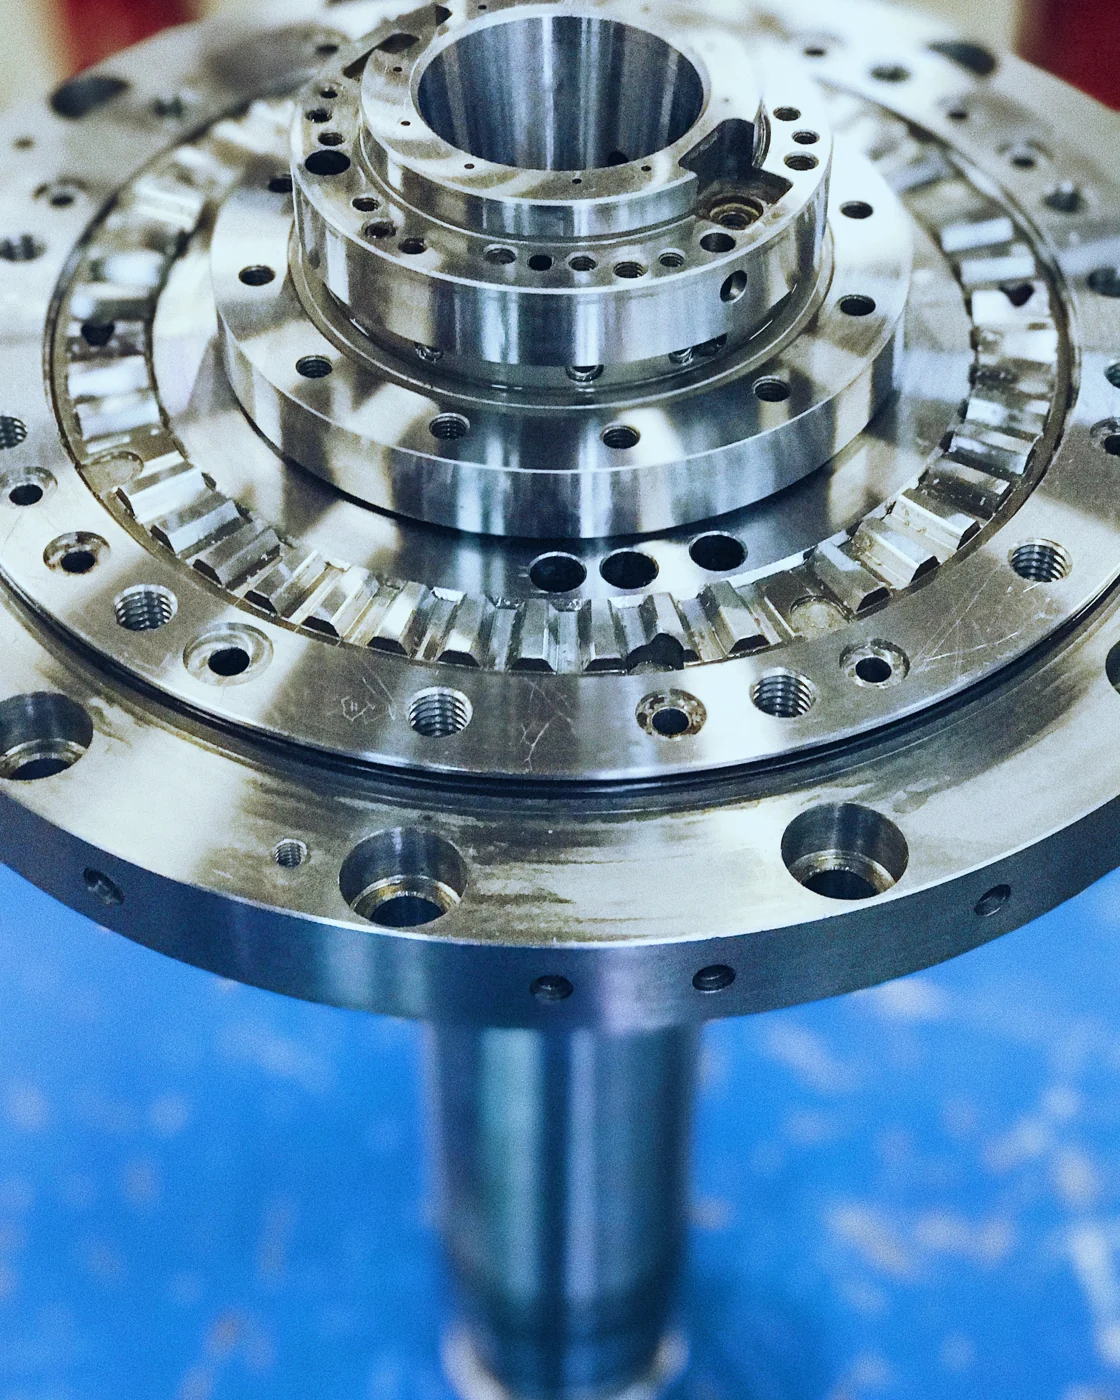
После полного зацепления нагрузка передаётся через множество зубьев. Получается высокая угловая повторяемость, центрирование и жёсткость, поэтому такая схема особенно эффективна для тяжёлого токарного режима.
Преимущества соединения Хирта
- большой передаваемый момент при компактных размерах;
- высокая жёсткость относительно корпуса;
- точное повторение дискретных угловых положений;
- самоустанавливающее действие симметричной зубчатой пары;
- долговечность при правильном полном зацеплении.
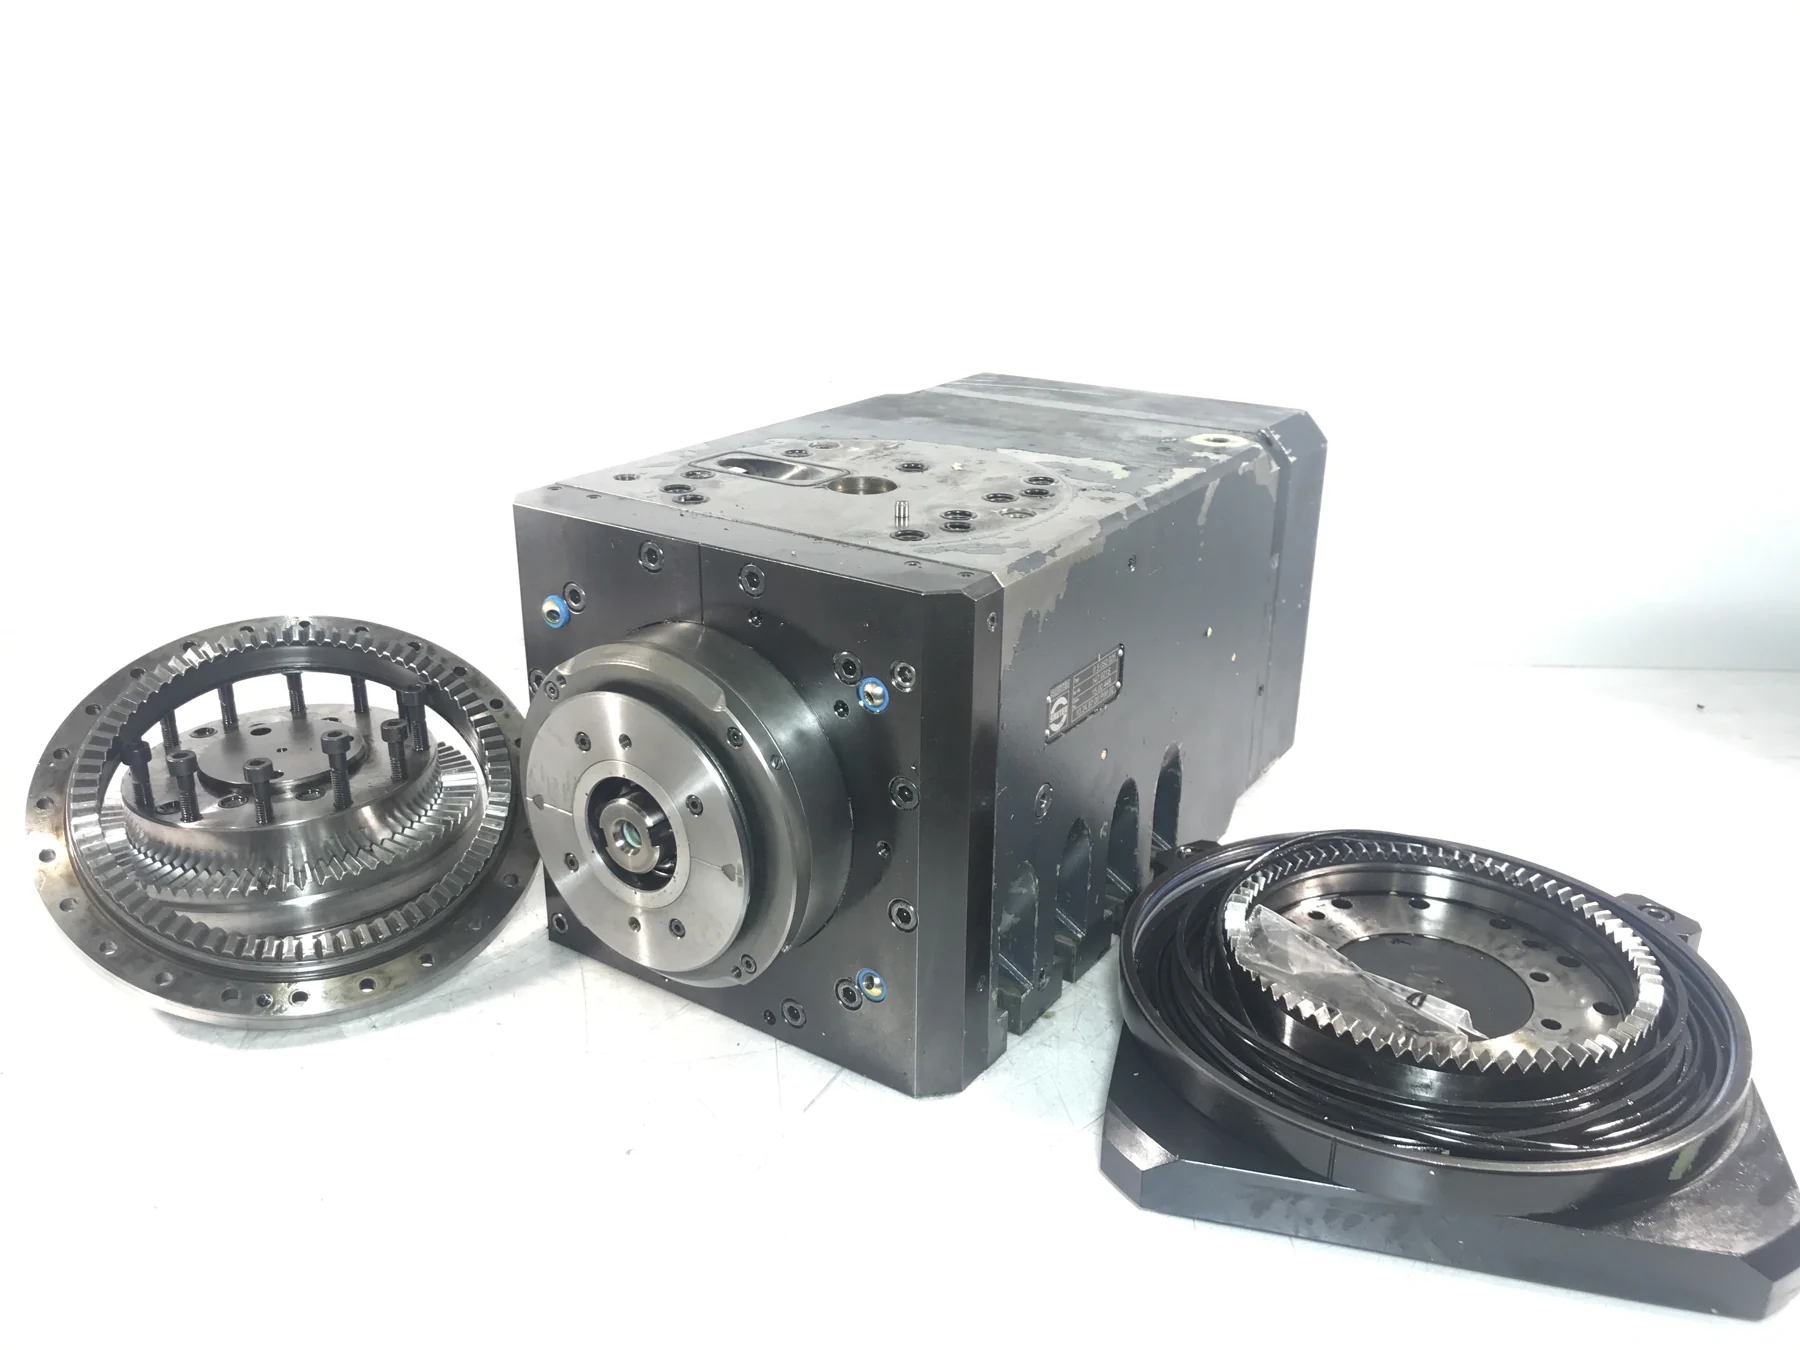
Недостатки — высокая точность изготовления и необходимость согласования двух венцов. Рабочую пару нельзя без проверки составлять из случайных деталей: профиль, шаг, высота, прилегание и погрешности должны соответствовать друг другу.
Как цилиндр включает Хирт
Перед фиксацией система управления останавливает и ориентирует вал. Затем цилиндр осевым усилием перемещает один из венцов до полного зацепления.
Последовательность включает:
- Снижение скорости и останов шпинделя.
- Позиционирование в разрешённом угле.
- Подтверждение нулевой скорости.
- Подачу давления на цилиндр.
- Осевое сближение зубчатых венцов.
- Подтверждение включённого положения датчиком.
- Разрешение токарной операции.
При выключении порядок выполняется в обратной последовательности. Вращение разрешается только после полного расцепления.
Зуб на зуб
Если цилиндр начинает осевое движение при неправильном угле, вершина одного зуба упирается в вершину другого. Полного зацепления нет, но цилиндр продолжает создавать силу.
Последствия:
- вмятины и заусенцы на вершинах;
- ложное подтверждение включения;
- неполная площадь контакта;
- осевая нагрузка на вал и подшипники;
- потеря точности и повторяемости;
- разрушение зубьев под нагрузкой.
Система должна сначала точно ориентировать вал, а датчики — различать действительное полное зацепление и промежуточное положение.
Опасность чрезмерного хода
Ход цилиндра должен включить венцы, но не продолжать выдавливать вал после замыкания зубьев. Если механический упор, регулировка или размерная цепь собраны неправильно, цилиндр передаёт осевую силу в шпиндельные подшипники.
Это способно изменить преднатяг, сдвинуть внутренние кольца, повредить сепаратор или нарушить положение вала. Поэтому после ремонта контролируют не только факт включения, но и осевое усилие, конечное положение и запас хода.
Геометрия при переходе в токарный режим
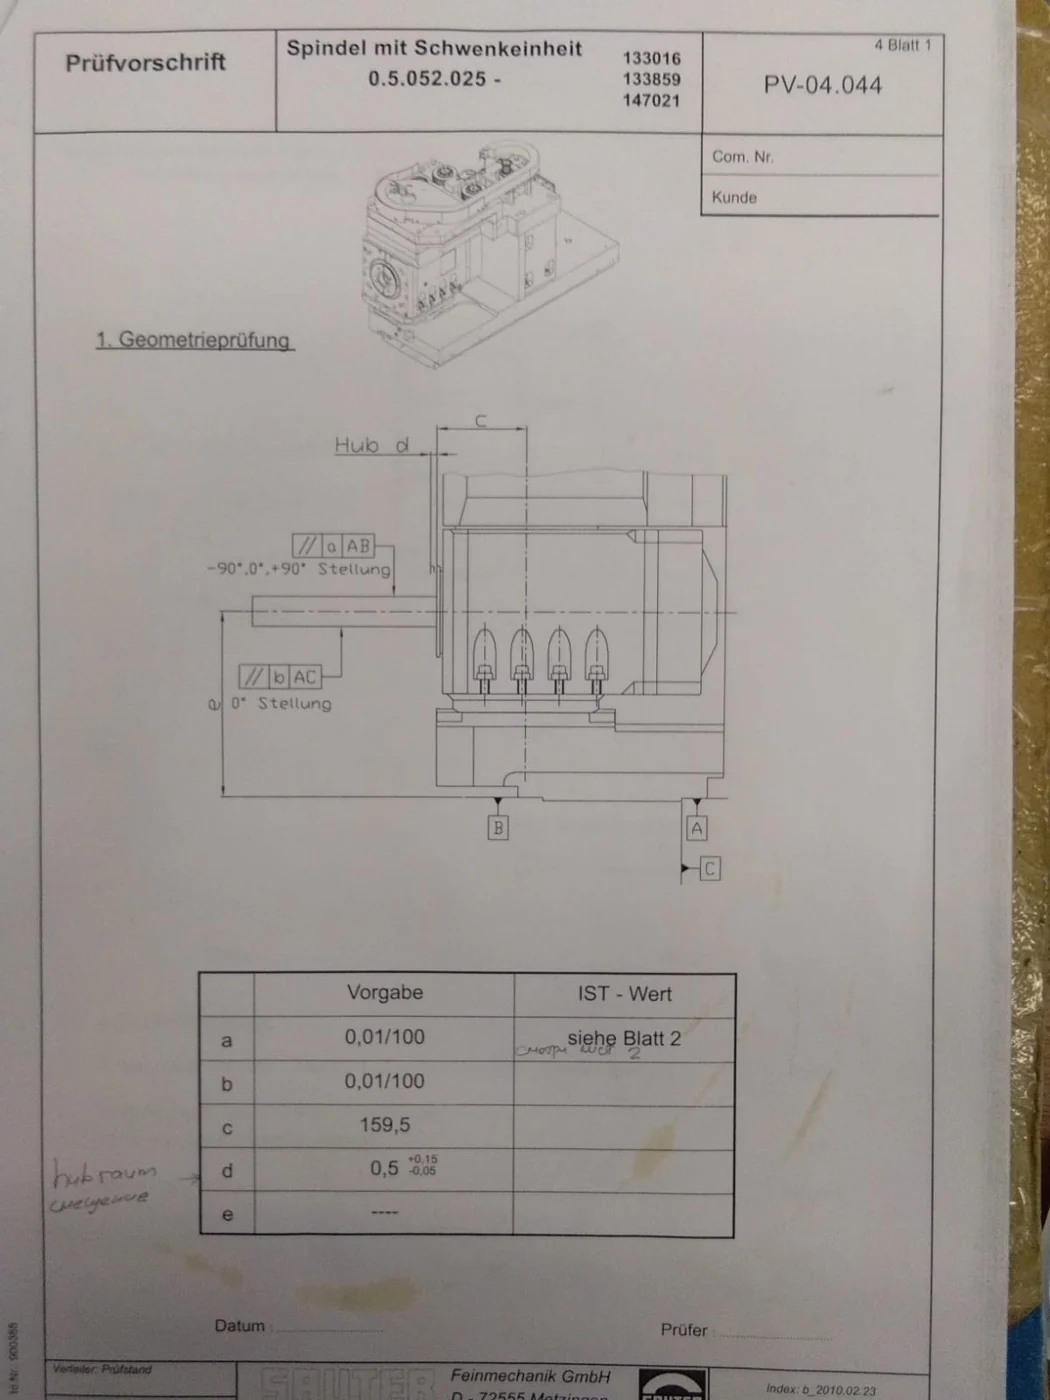
Главное требование — после фиксации ось вала должна оставаться в расчётном положении. Она не должна заметно смещаться или менять наклон относительно фрезерного режима.
Контролируют:
- радиальное смещение оси;
- изменение угла оси;
- осевое положение;
- повторяемость после многократного включения;
- биение контрольной оправки;
- положение при разных индексных углах.
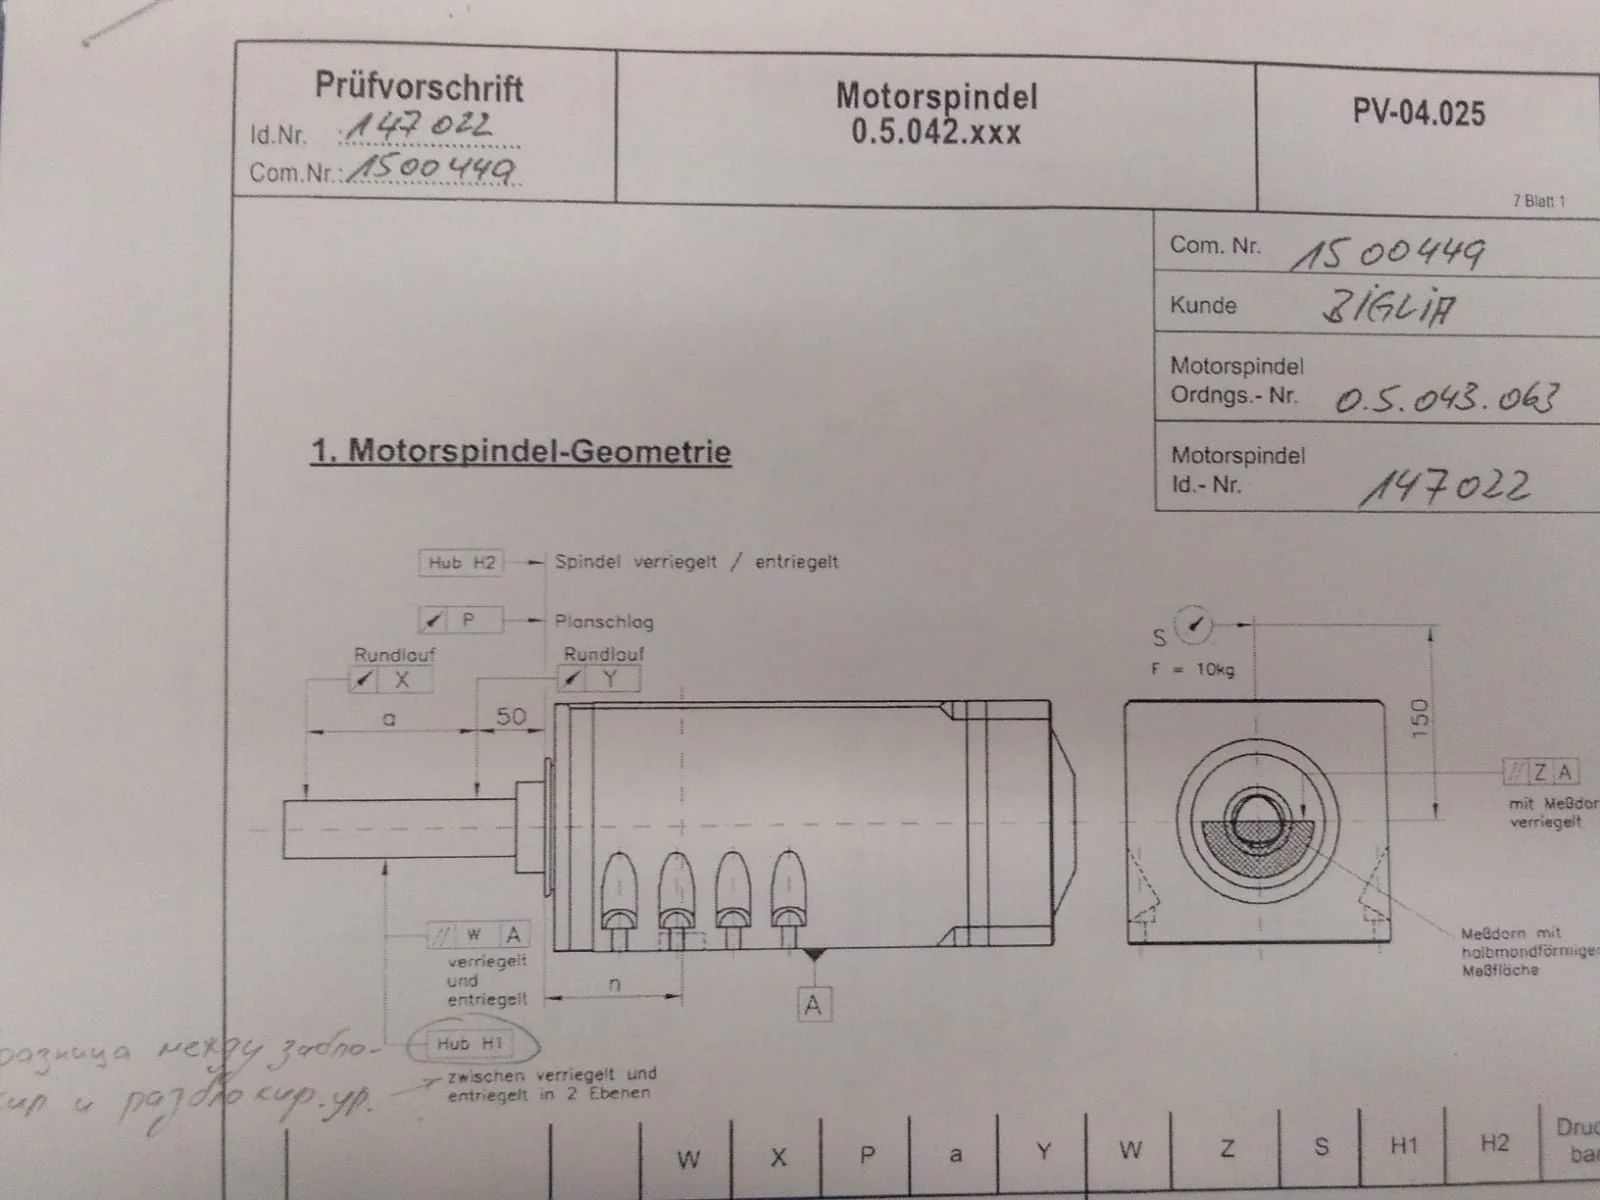
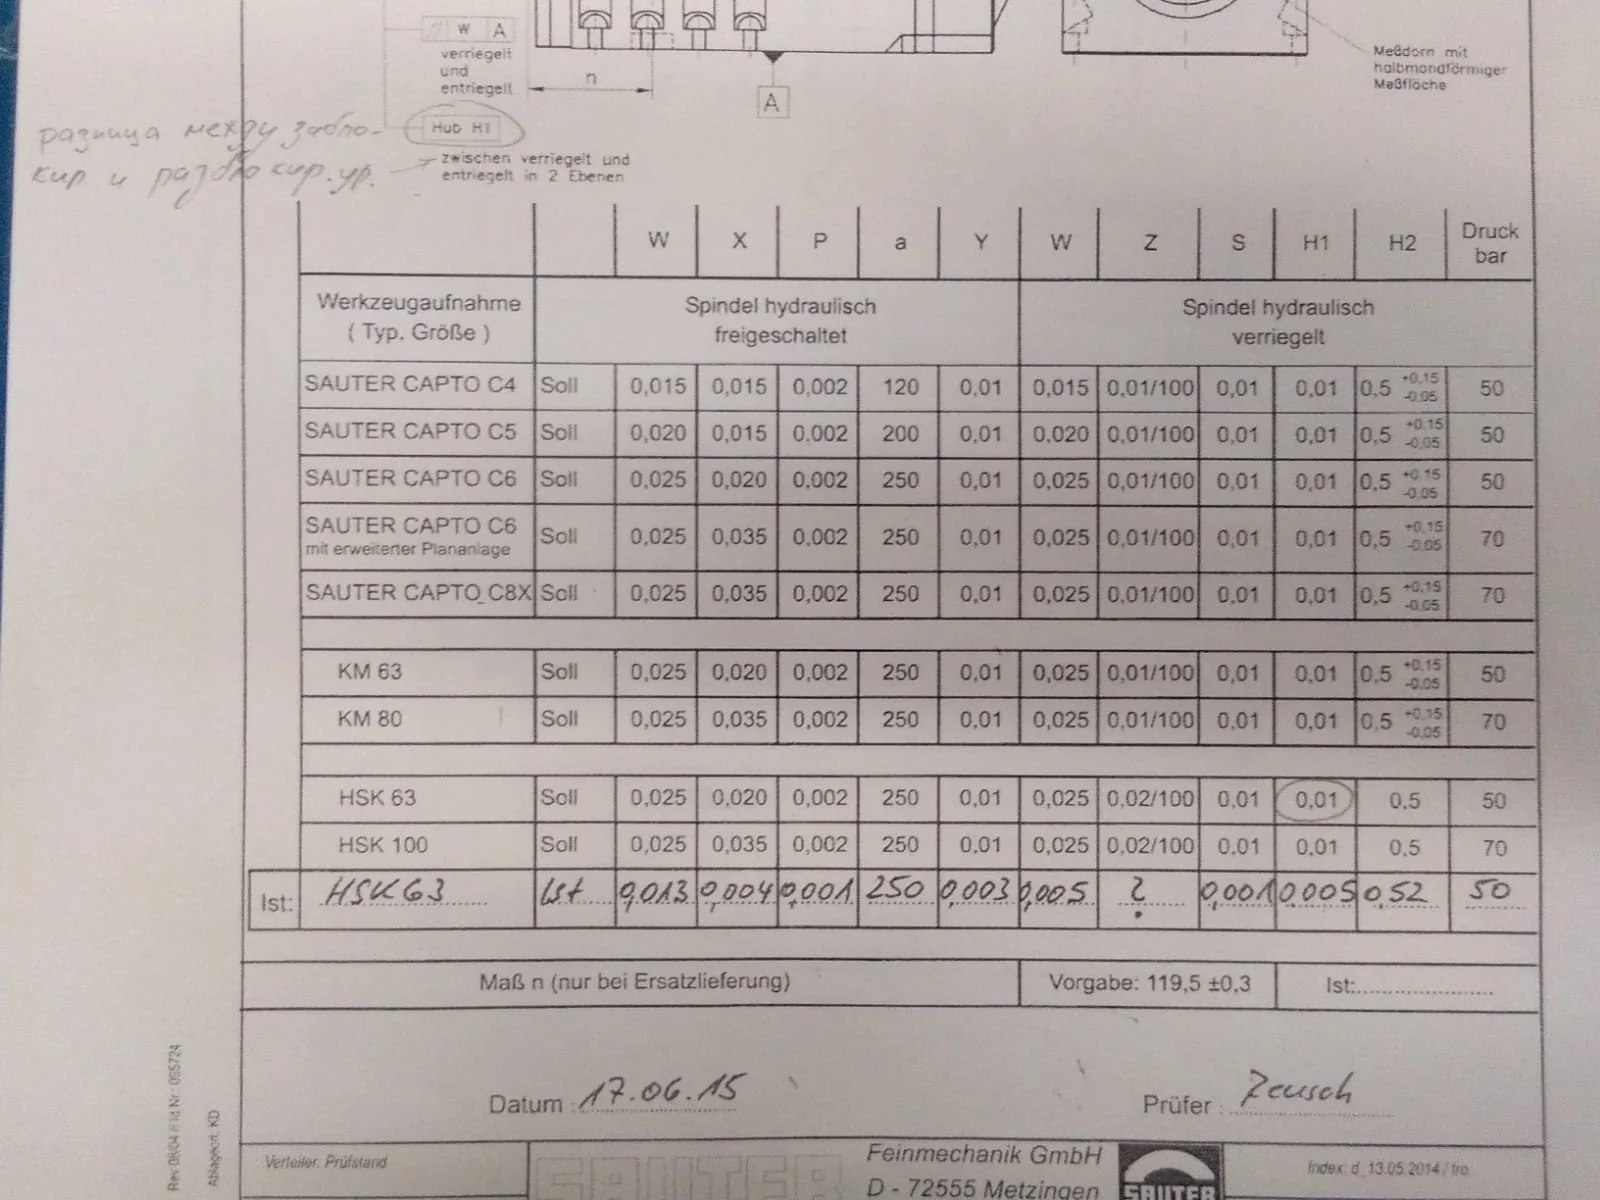
Допуски берут из документации конкретного станка. Одна и та же измеренная величина может быть приемлемой для одного типоразмера и недопустимой для другого.
Регулировка после ремонта
В некоторых конструкциях, например отдельных шпинделях Mori Seiki, предусмотрена тонкая механическая регулировка положения соединения. В других, включая ряд решений Mazak, требуемую геометрию получают размерной цепью и точностью сборки без доступного внешнего регулятора.
Поэтому перед разборкой необходимо зафиксировать толщины прокладок, положение регулировочных элементов, фактический ход, осевые размеры и результаты геометрического контроля.
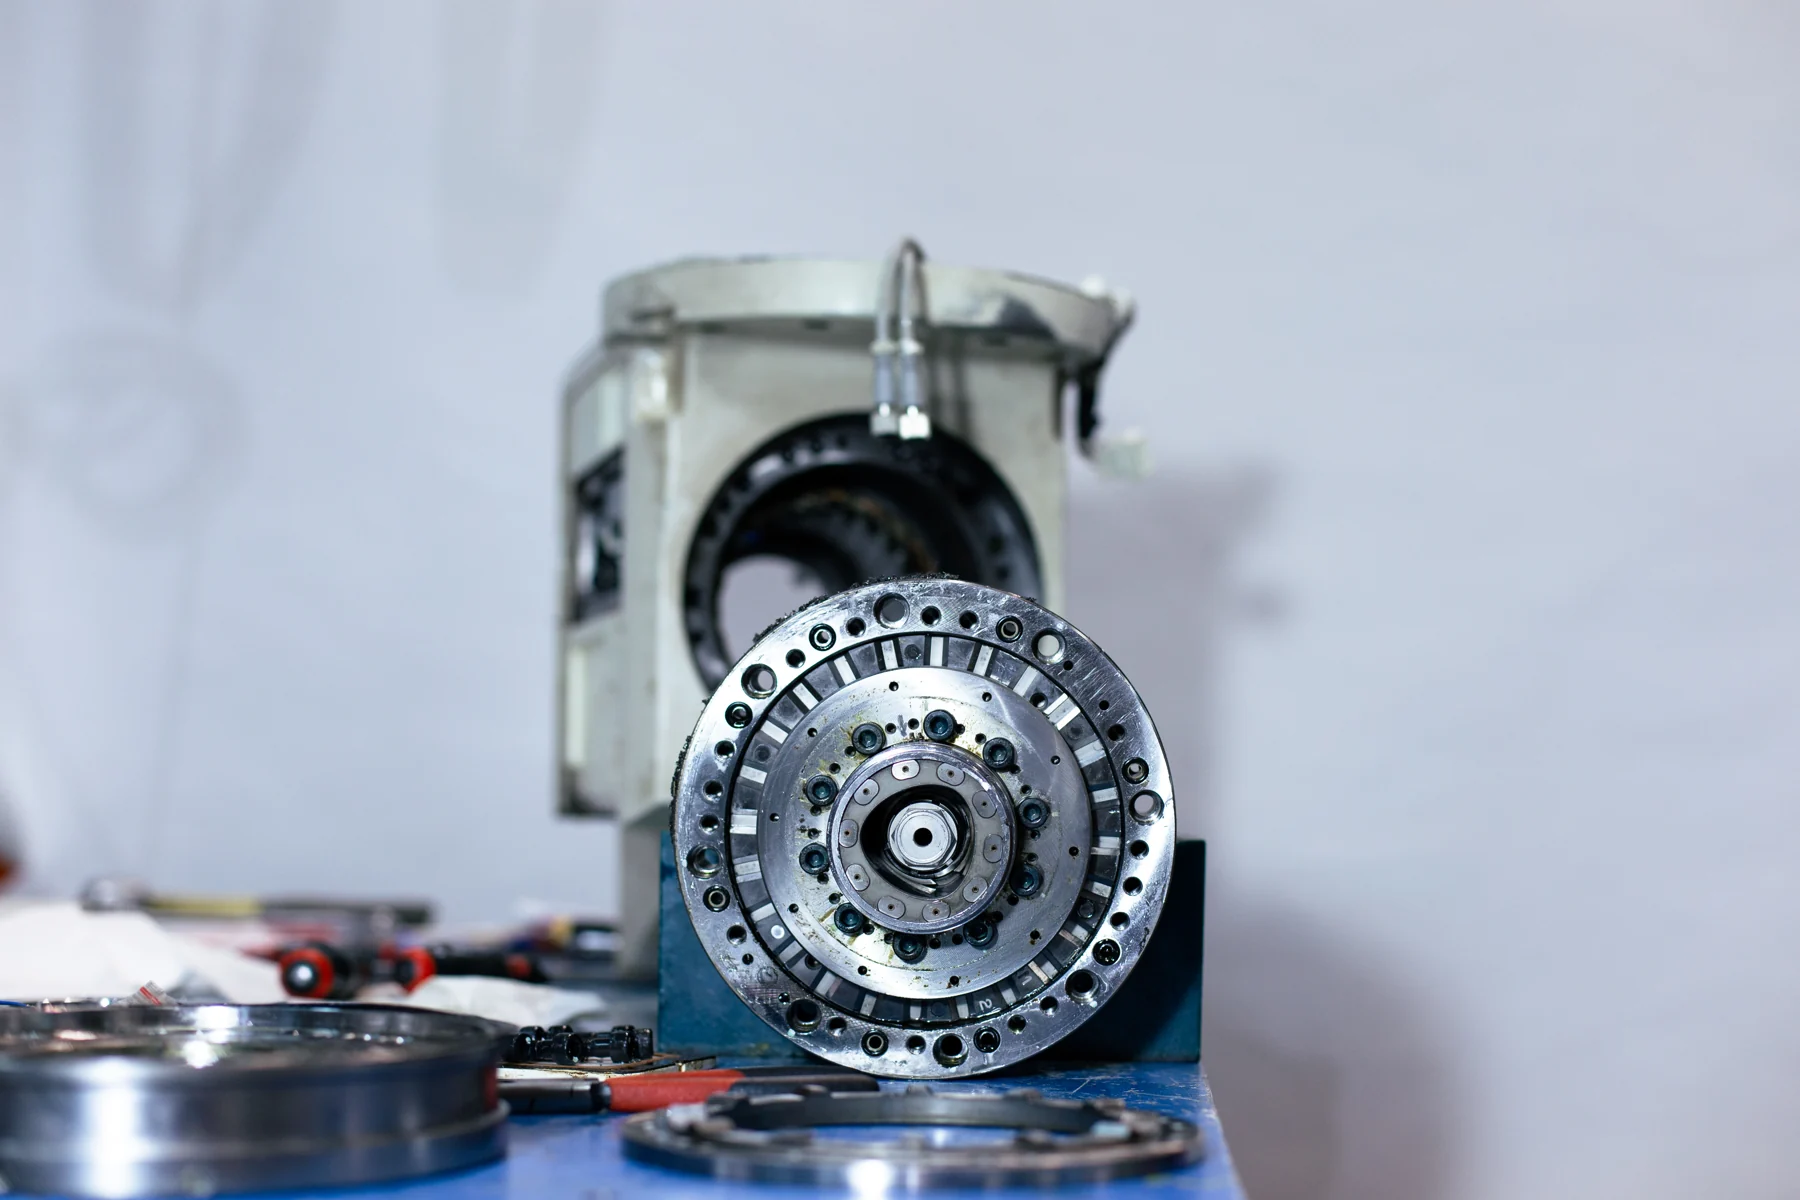
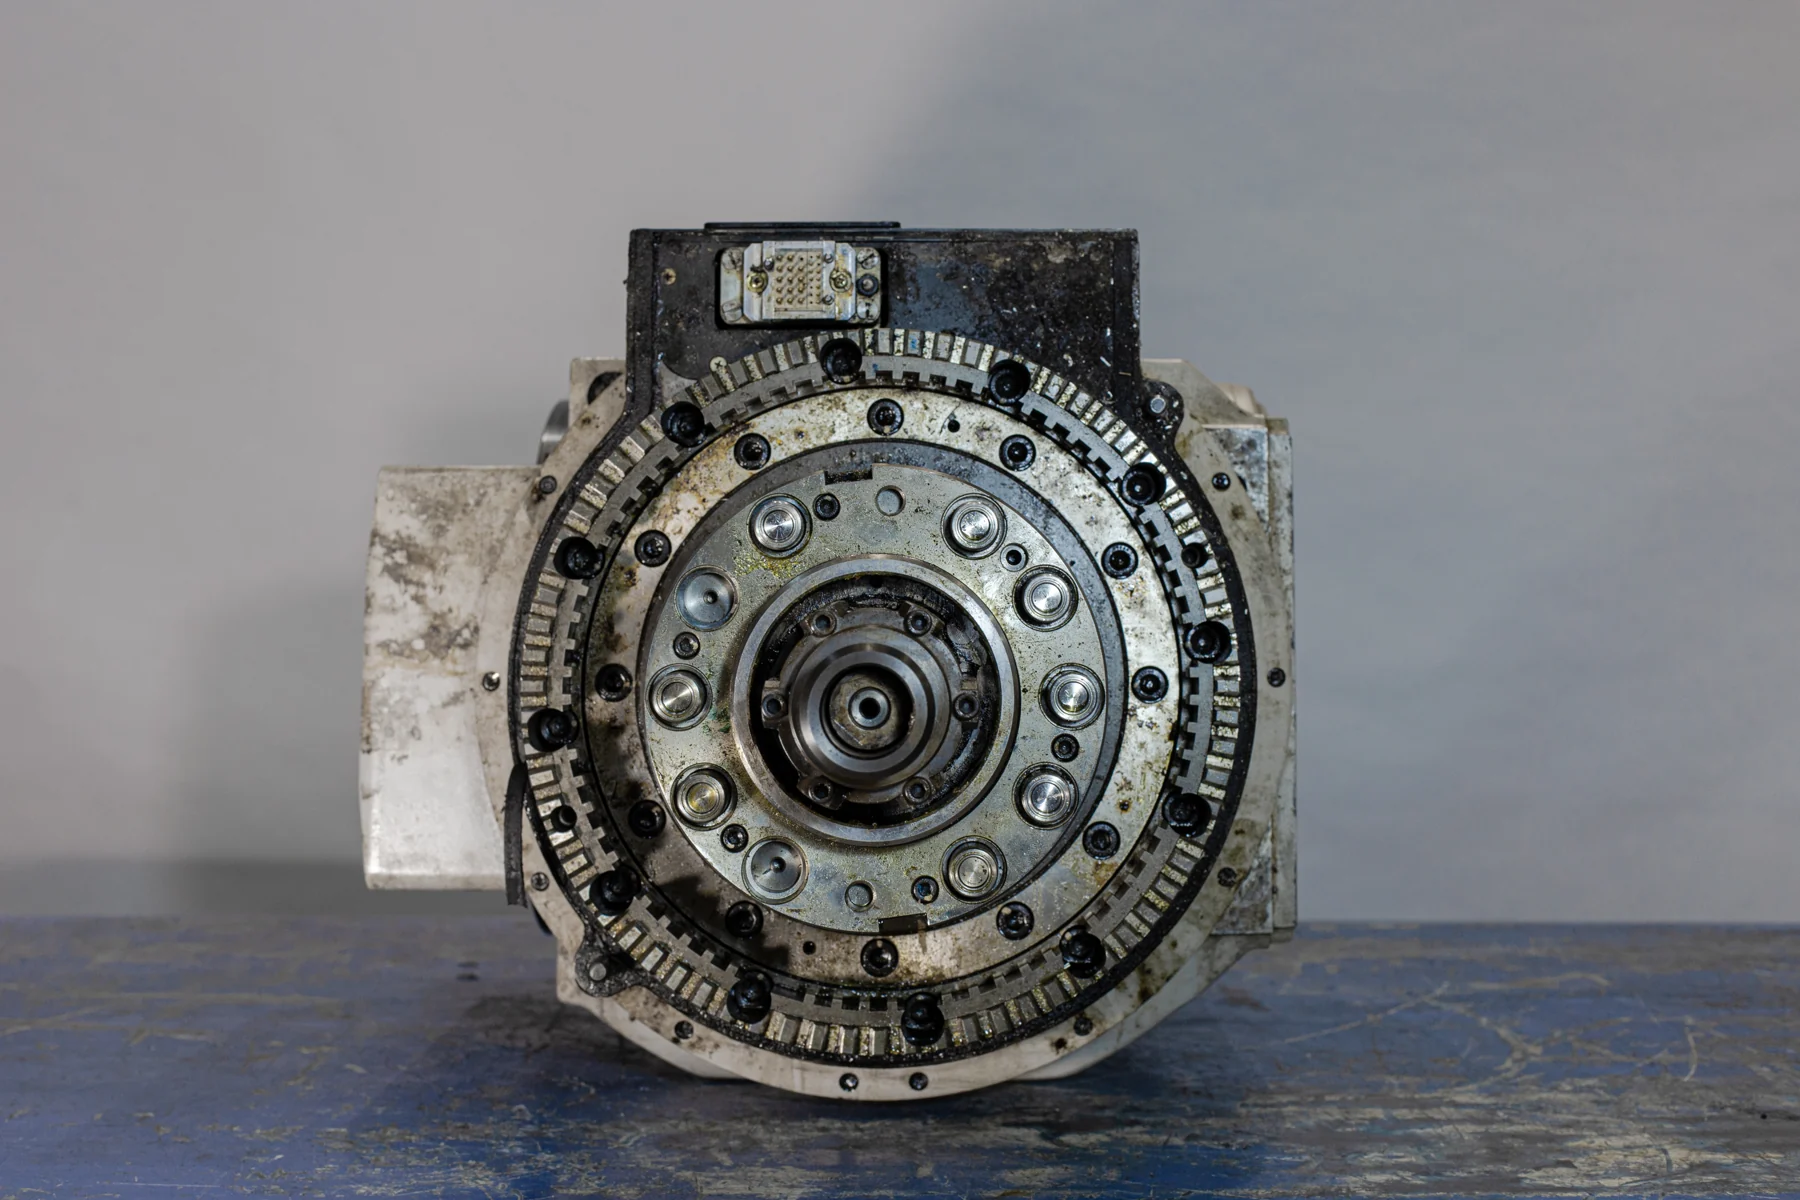
Даже небольшая стружка или заусенец между торцевыми поверхностями меняет положение венца. Перед сборкой зубья очищают, осматривают с увеличением и проверяют контакт без ударного сведения пары.
Датчики и блокировки
Безопасная система обычно контролирует как минимум:
- цилиндр полностью отведён;
- цилиндр находится в рабочем положении;
- тормоз или Хирт включён;
- тормоз или Хирт полностью выключен;
- шпиндель остановлен перед включением;
- давление находится в допустимом диапазоне.
Для критических переходов одного датчика иногда недостаточно. Логика может использовать два независимых положения, давление и данные энкодера.
Запрещено программно обходить сигнал «не отведено», чтобы временно запустить станок. Такая блокировка защищает вал, подшипники и цилиндр от контакта на скорости.
Типовые неисправности
- Утечка в трубке, фитинге или корпусе цилиндра
- Внутренняя перетечка между камерами
- Воздух в гидравлическом контуре
- Загрязнённый клапан или дроссель
- Изношенное уплотнение штока
- Сломанная или ослабленная возвратная пружина
- Неотрегулированный датчик положения
- Просадка давления при одновременной работе потребителей
- Ударное нарастание давления
- Неполное расцепление тормоза
- Масло на фрикционной поверхности
- Включение Хирта «зуб на зуб»
- Загрязнение или повреждение торцевых зубьев
- Ошибочный ход цилиндра
- Смещение оси после включения
Диагностика цилиндра
- Проверить фактическое давление в обеих камерах.
- Измерить полный рабочий и возвратный ход.
- Сравнить время движения в обоих направлениях.
- Проверить внутреннюю перетечку в удерживаемом положении.
- Убедиться, что обратная камера свободно разгружается.
- Проверить датчики по всему диапазону температур.
- Оценить скорость нарастания давления.
- Подтвердить отсутствие контакта штока при ручном вращении вала.
Проверка торможения после ремонта
- Провести несколько циклов без вращения и нагрузки
- Проверить последовательность всех блокировок
- Убедиться в полном расцеплении перед пуском
- Измерить удерживающий момент или выполнить предусмотренный тест
- Для Хирта проверить контакт зубьев и полный ход
- Проконтролировать осевое усилие на вал
- Измерить геометрию в свободном и зафиксированном состояниях
- Повторить включение в разных индексных положениях
- Выполнить температурный прогон цилиндра и шпинделя
- Сохранить измерения как исходный протокол
Цилиндр нельзя рассматривать отдельно от тормозного органа и логики станка. Исправный гидроцилиндр не компенсирует повреждённый Хирт, а точная зубчатая пара не будет работать при неправильном ходе, загрязнении или ложном сигнале датчика. Надёжность создаёт только согласованная работа механики, гидравлики или пневматики, измерительной системы и блокировок.