Оправки часто воспринимают как вечную оснастку. На практике это расходный компонент с ограниченным числом циклов. В некоторых источниках встречается ориентир около двух миллионов смен, но фактический ресурс зависит от чистоты, усилия зажима, скорости, ударов и обслуживания.
Что изнашивается
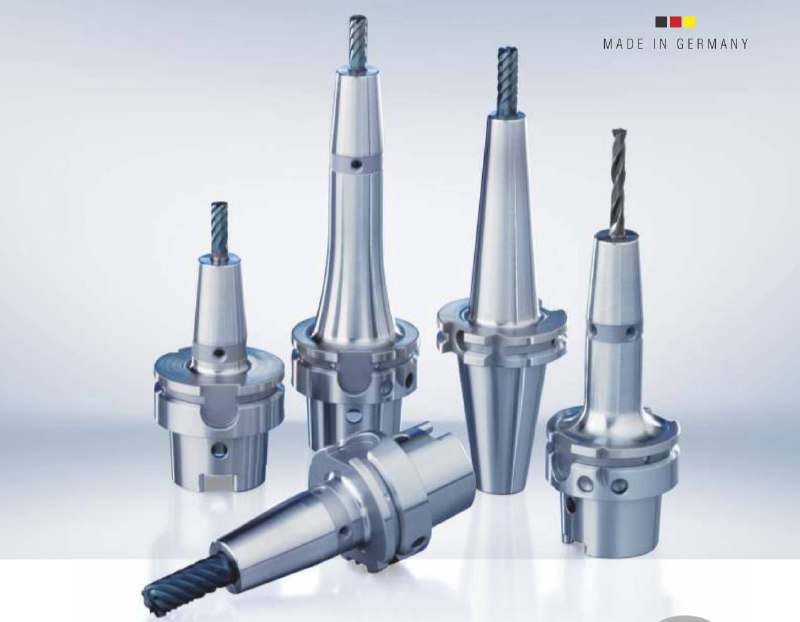
У SK/BT/BBT/BIG+ работают конус, торец в двухконтактных системах и затяжной болт. У HSK/Capto дополнительно критичны внутренние поверхности, за которые цепляются лепестки цанги. Загрязнение и отсутствие смазки лепестков повышают трение: фактическое усилие фиксации падает, хотя пружины ещё исправны.
Опасны и внешне похожие стандарты. Неправильный затяжной болт может иметь другую длину, угол или форму головки. Подача СОЖ бывает центральной или через фланец — несовпадение каналов создаёт утечку и риск залития.
Качество и баланс
Для точной оправки важны твёрдость порядка 60 HRC, геометрия и динамический баланс. Базовый ориентир — G2.5, для высоких скоростей применяют G1.0 или G0.8 в заданном диапазоне оборотов. Маркировка класса без указания скорости и остаточного дисбаланса неполна.
Дешёвая оправка с плохим конусом способна повредить хороший шпиндель. Обратная ситуация тоже опасна: старый комплект оснастки быстро портит только что отшлифованный конус.
Контроль оправок
- Вести учёт по индивидуальному номеру, а не по типоразмеру.
- Проверять конус, торец, шпон-пазы и затяжной болт.
- Контролировать биение на нескольких вылетах.
- Измерять усилие зажима шпинделя.
- Проверять баланс после установки тяжёлого инструмента.
- Очищать и хранить оправки так, чтобы не повреждать базовые поверхности.
- Выводить из эксплуатации после удара или устойчивого ухудшения биения.
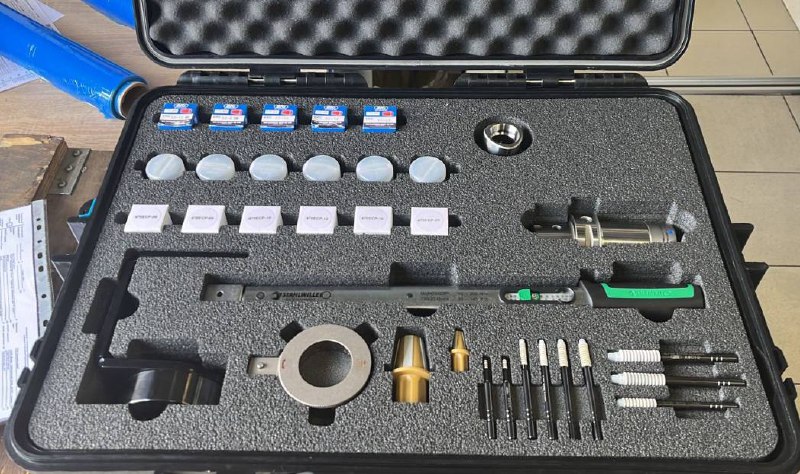
Ремонт шпинделя — лучший момент одновременно заменить изношенные затяжные болты, проверить парк оправок, обслужить цангу и подтвердить усилие зажима. Иначе восстановленный конус с первого дня работает со старой причиной.
Внешний материалИсходный материал о проблемах с оправками↗