Вибрация — не диагноз, а измеряемый симптом. Один и тот же уровень может быть создан дисбалансом оправки, ремнём, резонансом корпуса, настройкой мотора или дефектом подшипника. Поэтому число без точки измерения, режима и спектра почти ничего не объясняет.
Баланс и уровни
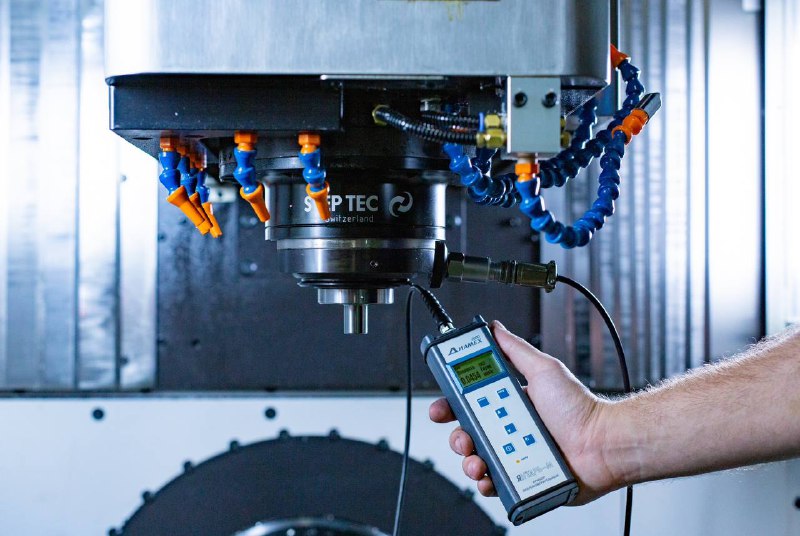
По ISO 1940/1 используются классы G6.3, G2.5, G1.0, G0.4: чем меньше число, тем выше требование. Для шпиндельных узлов обычно рассматривают диапазон G2.5–G0.4 в зависимости от скорости и назначения. Измерение выполняют с контрольной оправкой, в нескольких точках и направлениях, у передней и задней опоры.
В моей практике для исправного шпинделя без нагрузки на максимальной скорости характерен порядок 0,3–0,8 мм/с. Это не универсальный браковочный норматив. Например, Step-Tec в одном из документов связывает гарантию с диапазонами до 1,8; 1,8–6,3 и выше 6,3 мм/с. Оценивать нужно по документу изготовителя и тренду конкретного узла.

Внешние источники
- дисбаланс оправки или инструмента;
- недостаточная жёсткость шпиндельной головы, колонны или крепления;
- резонанс станка и отдельных кожухов, трубок, кронштейнов;
- ремень, муфта или зубчатая передача;
- изношенный инструмент и тяжёлый режим резания;
- частота сети и близкие к ней режимы. Например, 3000 об/мин соответствуют 50 Гц, поэтому иногда переход на 2900 или 3100 об/мин уводит систему от резонанса.
Внутренние источники
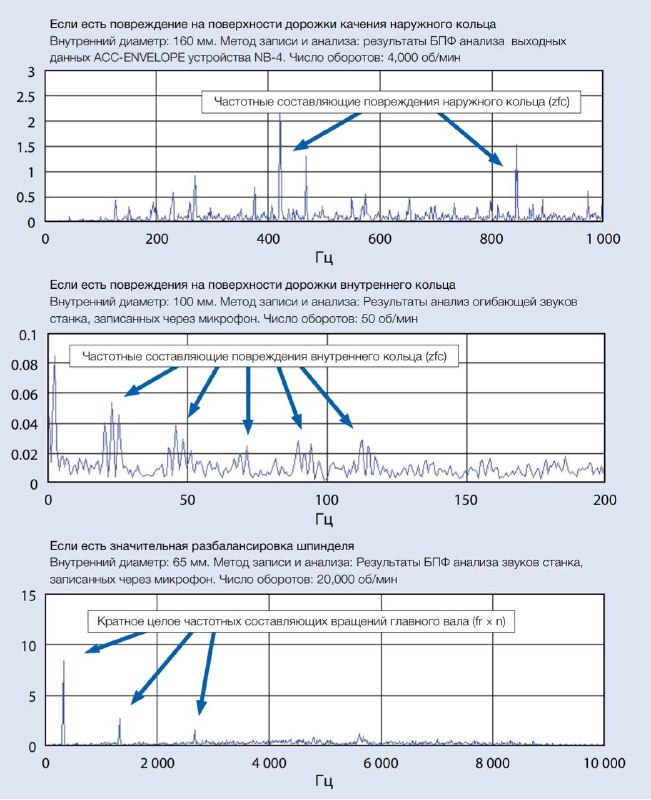
Дисбаланс ротора обычно проявляется на частоте вращения: 5000 об/мин — это примерно 83,3 Гц. Причиной могут быть винты балансировки, гайки, пакет пружин и даже неравномерное загрязнение. Слабое усилие зажима, изношенный конус и цанга дают нестабильную инструментальную сборку. Неадаптированный мотор и ротационное соединение также создают собственные частоты.
Подшипниковые дефекты ищут по характерным частотам BPFI, BPFO, BSF и FTF. Но совпадение пика ещё не доказывает дефект: нужна история, режим, огибающая и сравнение точек.
Что вибрация разрушает
- вызывает ложное бринеллирование неподвижных подшипников;
- ускоряет старение смазки;
- создаёт фреттинг в посадках;
- ослабляет резьбовые соединения и фланцы;
- истирает изоляцию обмоток;
- повреждает энкодер, датчики и электронику.
В материалах IBC приведено снижение ресурса смазки примерно в 2,25 раза при повышенной и до 7 раз при критической вибрации. Эти коэффициенты нельзя переносить на любой узел без условий, но они показывают масштаб влияния.
Алгоритм диагностики
- Зафиксировать скорость, нагрузку, инструмент, точку и направление измерения.
- Повторить замер без резания на контрольной оправке.
- Убрать или проверить внешние источники: кожухи, линии, ремень, муфту, инструмент.
- Сравнить переднюю и заднюю опоры, осевое и радиальные направления.
- Построить спектр и привязать частоты к оборотам, мотору и подшипникам.
- Проверить смазку и пройти корректную обкатку.
- Если высокочастотная составляющая остаётся, снижать обороты и планировать инспекцию опор.