Поломка инструмента не всегда сразу останавливает шпиндель. Станок продолжает движение, привод ещё держит обороты, а разрушенная режущая часть меняет нагрузку и отвод стружки. В этот момент несколько секунд могут определить, останется ли проблема заменой инструмента или превратится в полный ремонт шпинделя.
Признаки, которые нельзя игнорировать
- резкое изменение звука;
- всплеск вибрации;
- рост нагрузки привода;
- нестабильный размер или поверхность;
- исчезновение нормального потока стружки;
- дым, нагрев или необычный цвет СОЖ.
Автоматический мониторинг полезен, но оператор должен иметь право немедленно остановить процесс при очевидном изменении.
Реальный механизм повреждения
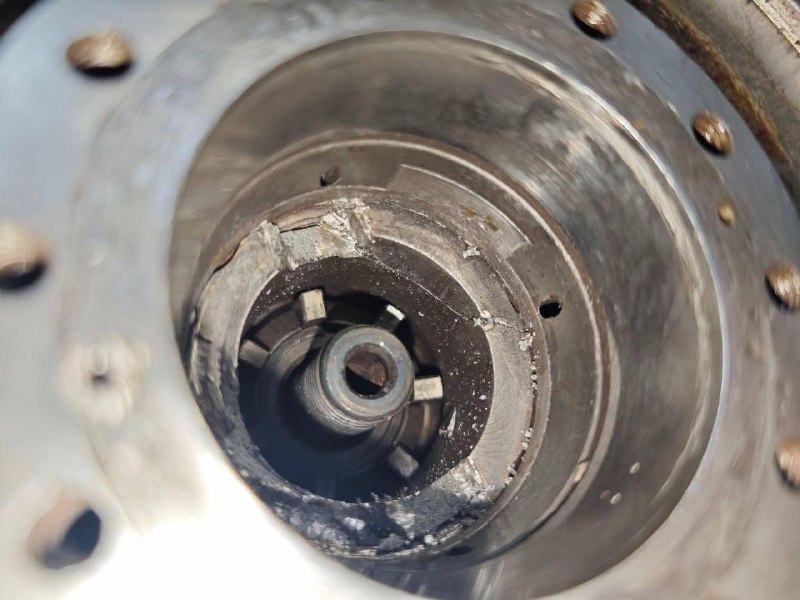
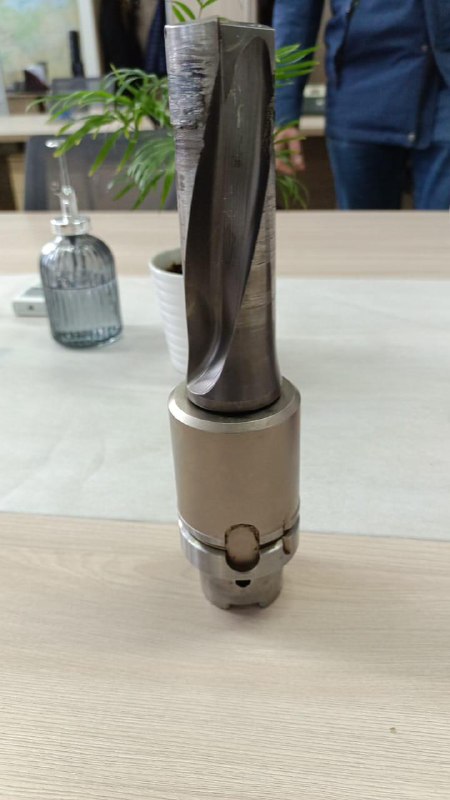
В одном из случаев сломанная пластина перекрыла выход стружки. Возникли трение и контактное сваривание, оправка провернулась в инструментальном интерфейсе. Были повреждены цанга, позиционирующие кулачки HSK63 и конус. Вместо локальной замены потребовались разборка, подшипники, шлифование конуса, восстановление кулачков и системы фиксации.
После поломки инструмента
- Остановить шпиндель штатной или аварийной командой по ситуации.
- Не выполнять повторный запуск, чтобы «понять, режет ли ещё».
- Зафиксировать нагрузку, программу, обороты и момент события.
- Снять оправку без дополнительного повреждения конуса.
- Проверить конус, кулачки, шпонки, цангу и затяжной болт.
- Измерить биение контрольной оправки и усилие зажима.
- При следах проворота или удара проверить вибрацию и подшипниковые опоры.
Что изменить в процессе
Для дорогих и длительных операций стоит настроить пределы мощности, вибрации или акустического сигнала, контролировать ресурс режущей части и обеспечить отвод стружки. В рабочей инструкции должен быть однозначный критерий остановки — без ожидания, что «до конца прохода осталось немного».
Внешний материалИсходный материал о несвоевременной остановке↗