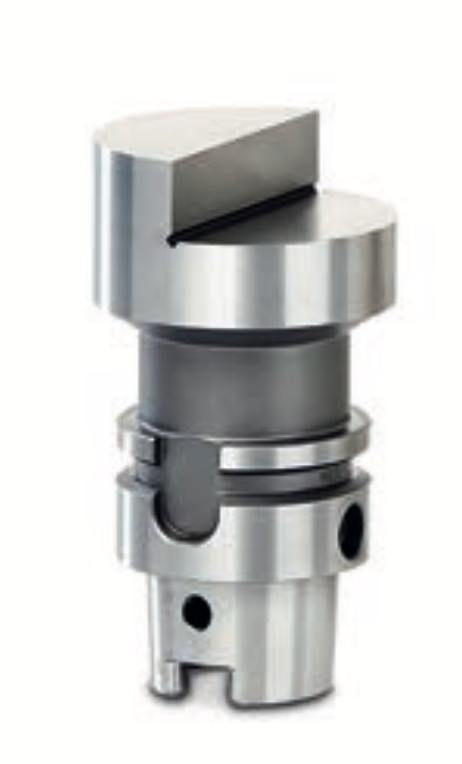
Автоматическая смена инструмента связывает механику шпинделя, энкодер, датчики фиксации, магазин и логику ЧПУ. Ошибка любого звена превращается в механический удар.
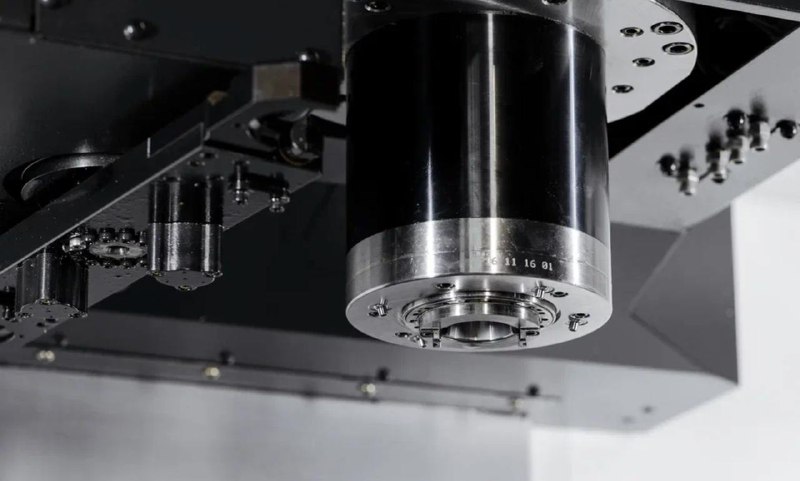
Что должно совпасть
- шпиндель ориентирован командой M19 в заданный угол;
- кулачки или внутренние шпонки находятся в правильной позиции;
- система фиксации подтверждает положения «зажат», «разжат» и при необходимости «без инструмента»;
- рука магазина пришла в нужную координату;
- в ячейке находится ожидаемый тип и длина оправки;
- команда на движение разрешена только после подтверждения предыдущего шага.
Для BT обычно возможны две симметричные позиции 0/180°. Для SK, HSK и Capto положение часто единственное. В моём контрольном подходе кулачки выставляются параллельно оси X, фигурный кулачок — слева, а отклонение параллельности удерживается в пределах 0,04 мм. Эти значения обязательно сверяются с документацией конкретного станка.
Типовые сценарии повреждения
При неверном нуле энкодера рука сменщика бьёт по кулачкам, а HSK-оправка не попадает во внутренние шпонки. Ошибка таблицы магазина может привести к подаче длинного инструмента в физически неподходящую ячейку. Неправильно настроенный датчик разрешает движение до полного разжима — оправка вытягивается с усилием и повреждает цангу или конус.
Настройка после ремонта
- Проверить сигналы датчиков вручную и в диагностике ЧПУ.
- Найти механически правильную ориентацию шпинделя.
- Записать новый ноль M19, не полагаясь на старый параметр.
- Для HSK/Capto использовать специальную калибровочную оправку.
- Отработать цикл без инструмента на сниженной скорости движений.
- Проверить несколько типов оправок и крайние ячейки магазина.
- Только затем возвращать автоматический режим.