Угловые, поворотные, одноосевые, двухосевые, индексируемые, с мотор-шпинделями…
Названий много, но они описывают разные особенности конструкции.
Поэтому одна голова может одновременно быть сменной, двухосевой, индексируемой и с механическим приводом шпинделя.
Чтобы всё встало на свои места, предлагаю разделить головы по четырём признакам.
1. Как голова установлена на станке
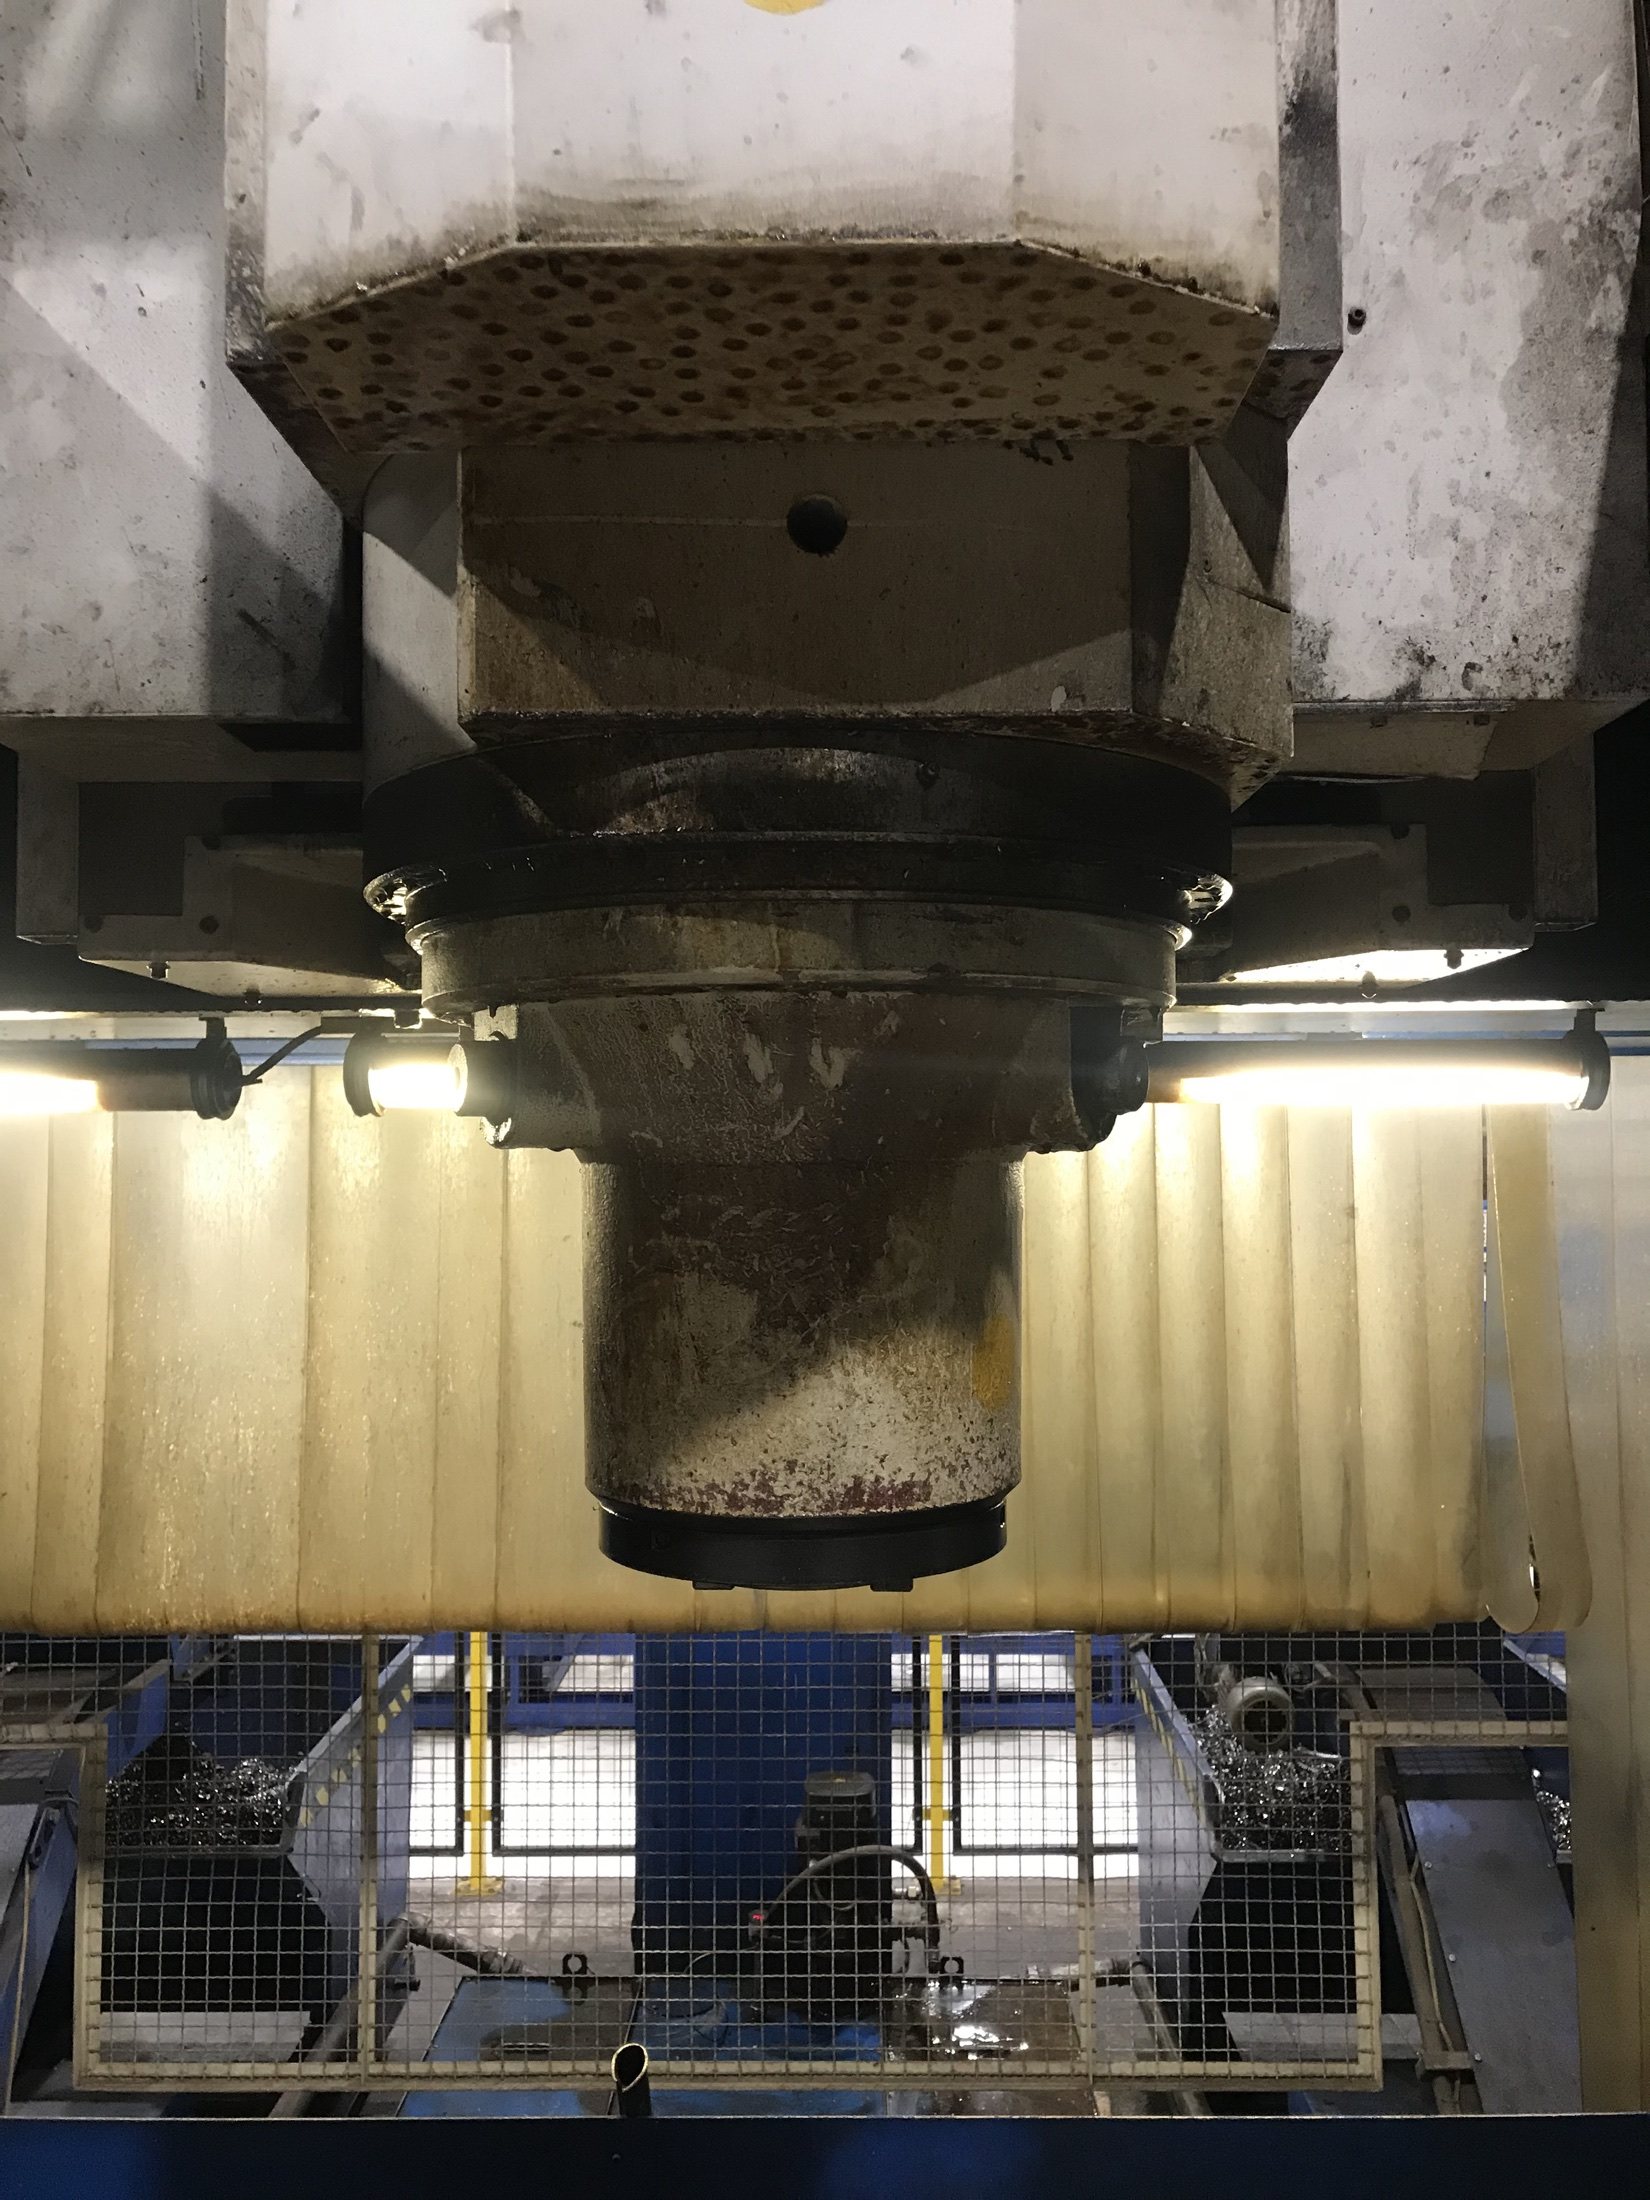
Голова может быть стационарной — постоянно установленной на станке. Например, поворотная шпиндельная голова токарно-фрезерного центра.
А может быть сменной. У большого портального или горизонтально-расточного станка может быть целый магазин голов под разные задачи. Закончил одну операцию, сменил голову и продолжил обработку уже с другими возможностями.
Смена может выполняться вручную или автоматически — это зависит от исполнения станка.
Стационарная или сменная
 Открыть фотографию ↗
2. Куда направлен инструмент и можно ли менять его направление
Прямая голова сохраняет направление оси основного шпинделя станка. Она может быть удлинённой, чтобы инструмент мог добраться до зоны обработки в глубине детали.
Угловая голова меняет направление оси инструмента — например, на 90°. Это позволяет обрабатывать боковую поверхность, к которой нельзя подойти прямым шпинделем. При этом сам угол может быть конструктивно задан и не изменяться.
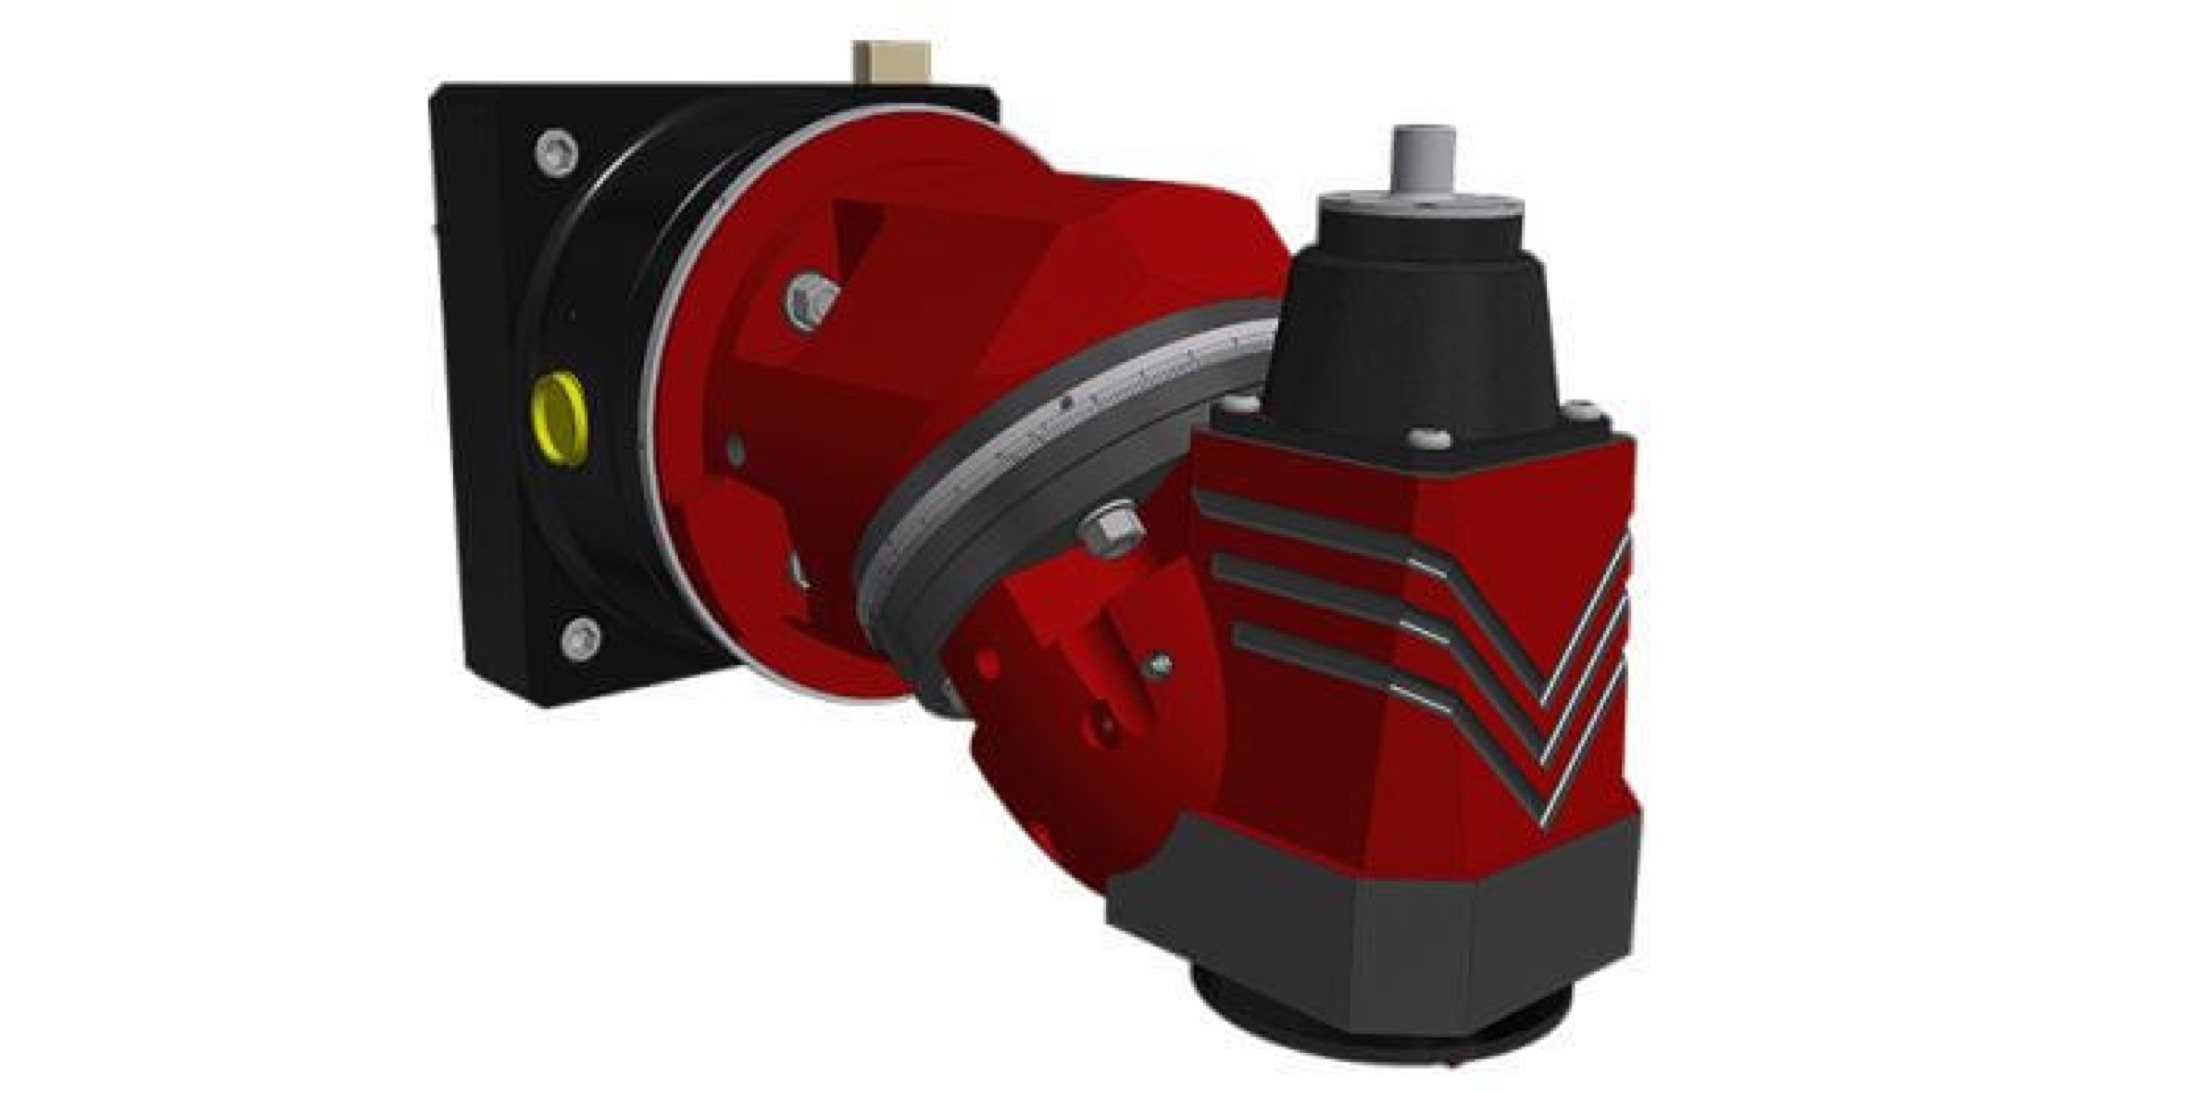
А поворотная голова позволяет менять ориентацию инструмента. У неё может быть одна или две оси поворота.
Здесь считаем именно оси поворота головы. Вращение самого шпинделя, которое обеспечивает резание, в это число не входит.
Прямая, угловая или поворотная
 Открыть фотографию ↗
3. Как используются поворотные оси
Первый вариант — выставили угол, зафиксировали голову и обрабатываем деталь в этом положении. Чтобы изменить ориентацию инструмента, нужно остановить резание, повернуть голову и снова её зафиксировать.
Угол может выставляться вручную или по команде станка. Автоматический переход между заданными угловыми положениями называют индексированием.
Второй вариант — непрерывное управление: положение головы может изменяться прямо в процессе резания.
Когда три линейные и две поворотные оси работают одновременно и согласованно, получаем «честную» пятиосевую обработку. Две поворотные оси могут находиться в голове, в столе или быть распределены между ними.
Поэтому наличие двухосевой головы ещё не означает, что станок умеет выполнять одновременную пятиосевую обработку.
Индексируемая вручную или автоматически либо непрерывно управляемая
 Открыть фотографию ↗
4. Как устроены приводы
Здесь нужно разделить два вопроса: что вращает инструмент и что поворачивает саму голову.
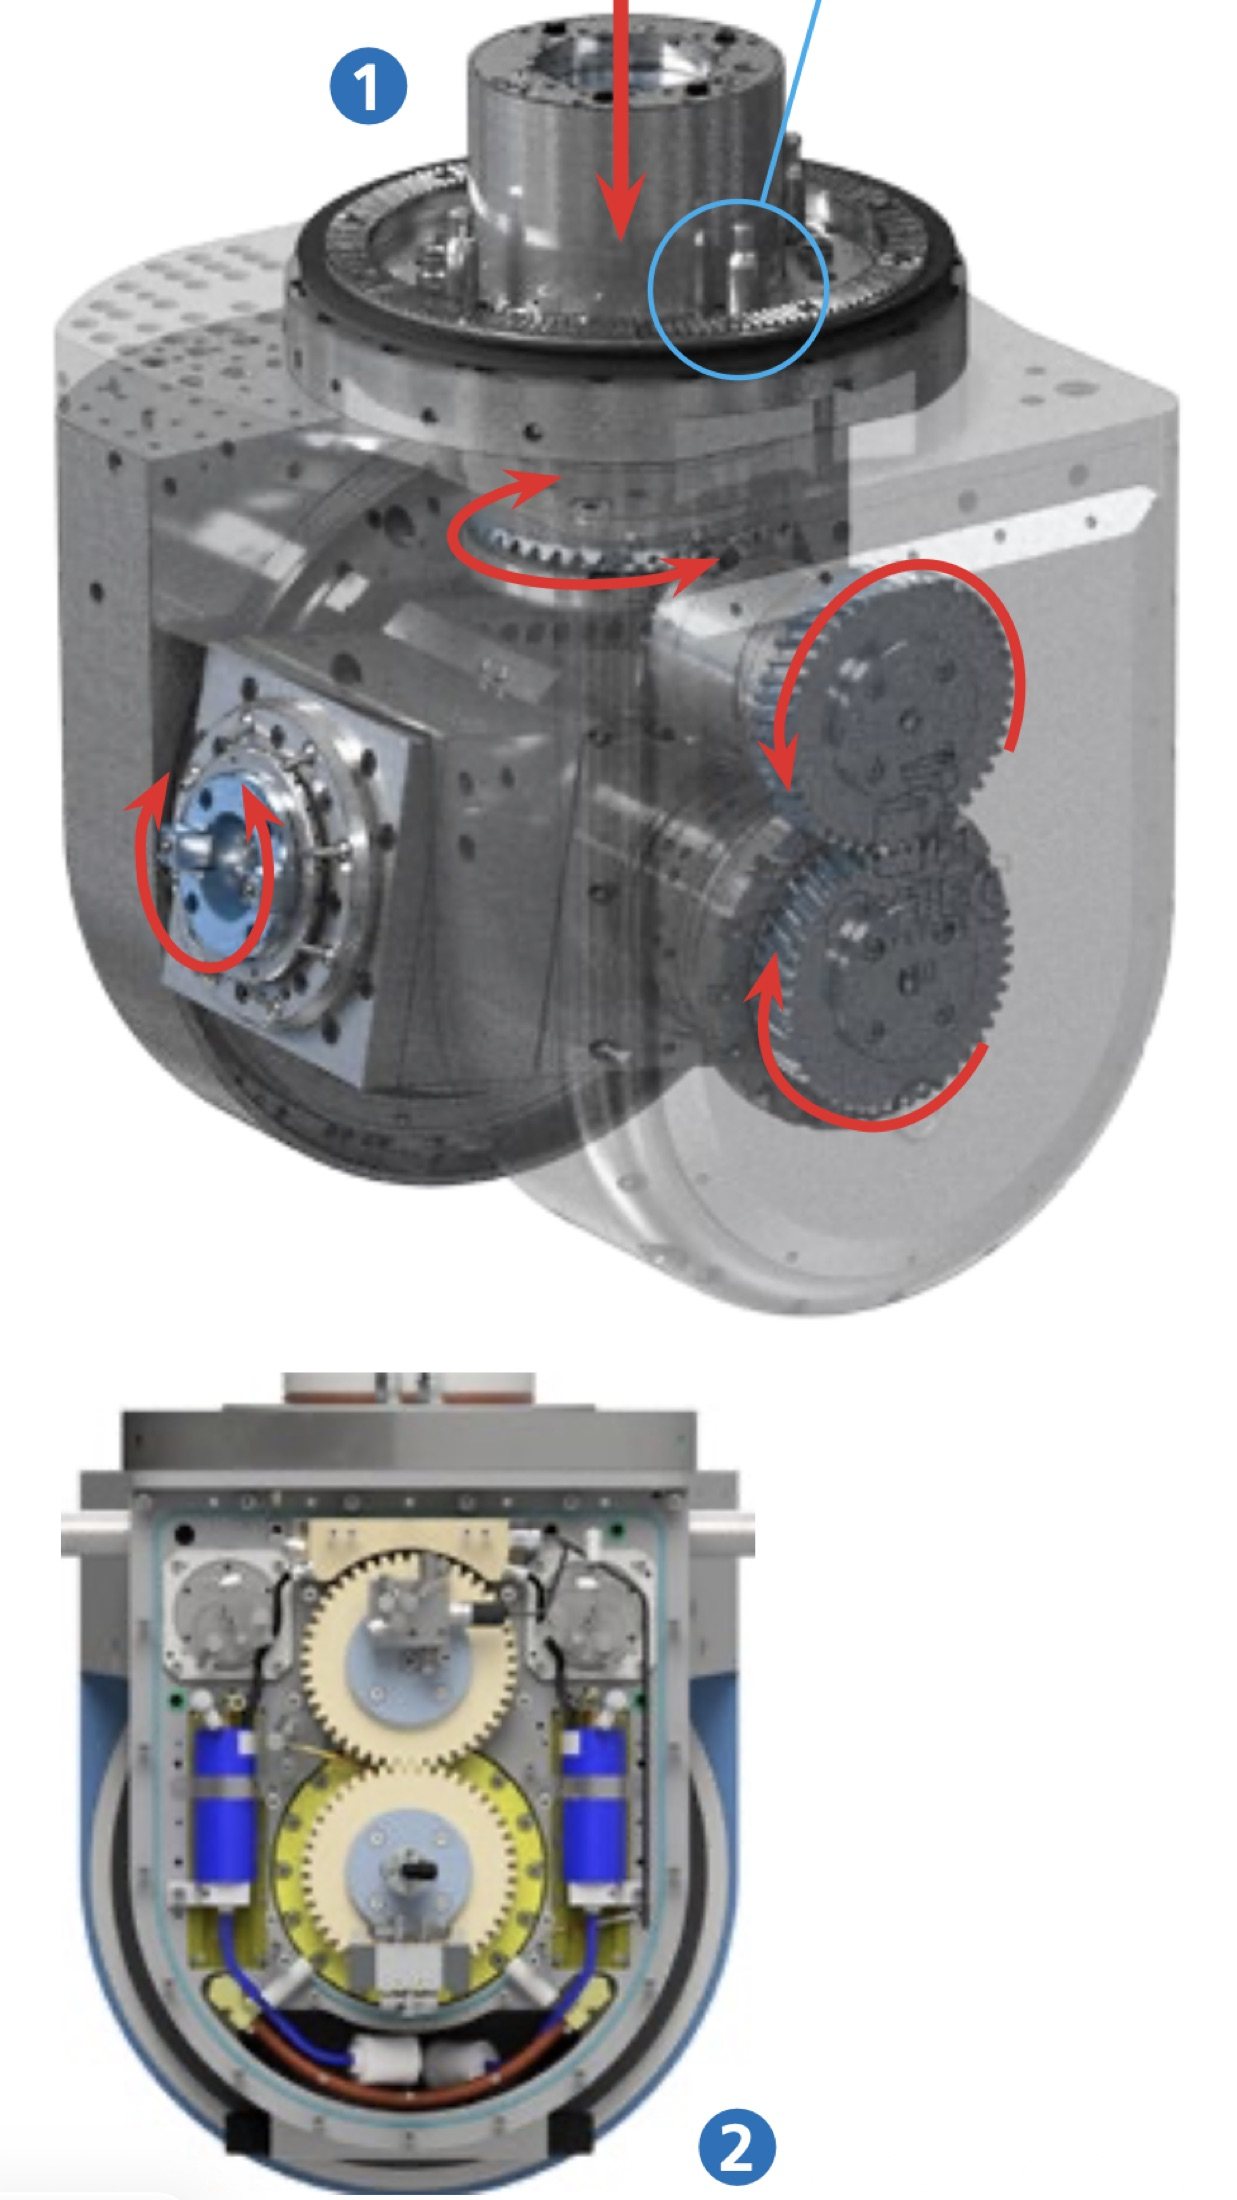
Шпиндель может получать вращение механически от двигателя станка — через валы и шестерни. А может иметь собственный встроенный двигатель — тогда это мотор-шпиндель.
Поворотные оси тоже могут иметь разные приводы: через механические передачи с редукторами или напрямую от торк-моторов.
Поэтому мотор-шпиндель и торк-моторы — не одно и то же. Первый вращает инструмент, вторые поворачивают узлы головы. В одной конструкции эти решения могут сочетаться по-разному.
С механическим поворотом осей и приводом шпинделя или на торк-моторах и с мотор-шпинделем
 Открыть фотографию ↗
Как я выясняю, что за голова стоит у клиента
Последовательно задаю пять вопросов:
- Голова сменная или стационарная?
- Прямая или угловая? Есть ли оси поворота и сколько их?
- Угол выставляется перед резанием или может изменяться в процессе обработки?
- Шпиндель получает вращение механически или это мотор-шпиндель?
- Поворотные оси приводятся через редукторы или напрямую торк-моторами?
Если поворотных осей нет, вопросы об их управлении и приводе просто отпадают.
После этих вопросов общее представление о конструкции уже складывается. Дальше можно уточнять модель и характеристики, но теперь мы понимаем, о какой именно голове говорим.
Четыре признака и пять вопросов — и в многообразии фрезерных голов становится значительно проще ориентироваться.