Сменная фрезерная голова — сложный и высоконагруженный разными системами механизм.
И для стабильной работы важно, чтобы все системы работали корректно.
Я разработал общие рекомендации для приёмки поворотных голов.
Этими рекомендациями можно пользоваться для составления своих уникальных карт приёмки новых станков или после ремонта поворотных голов.
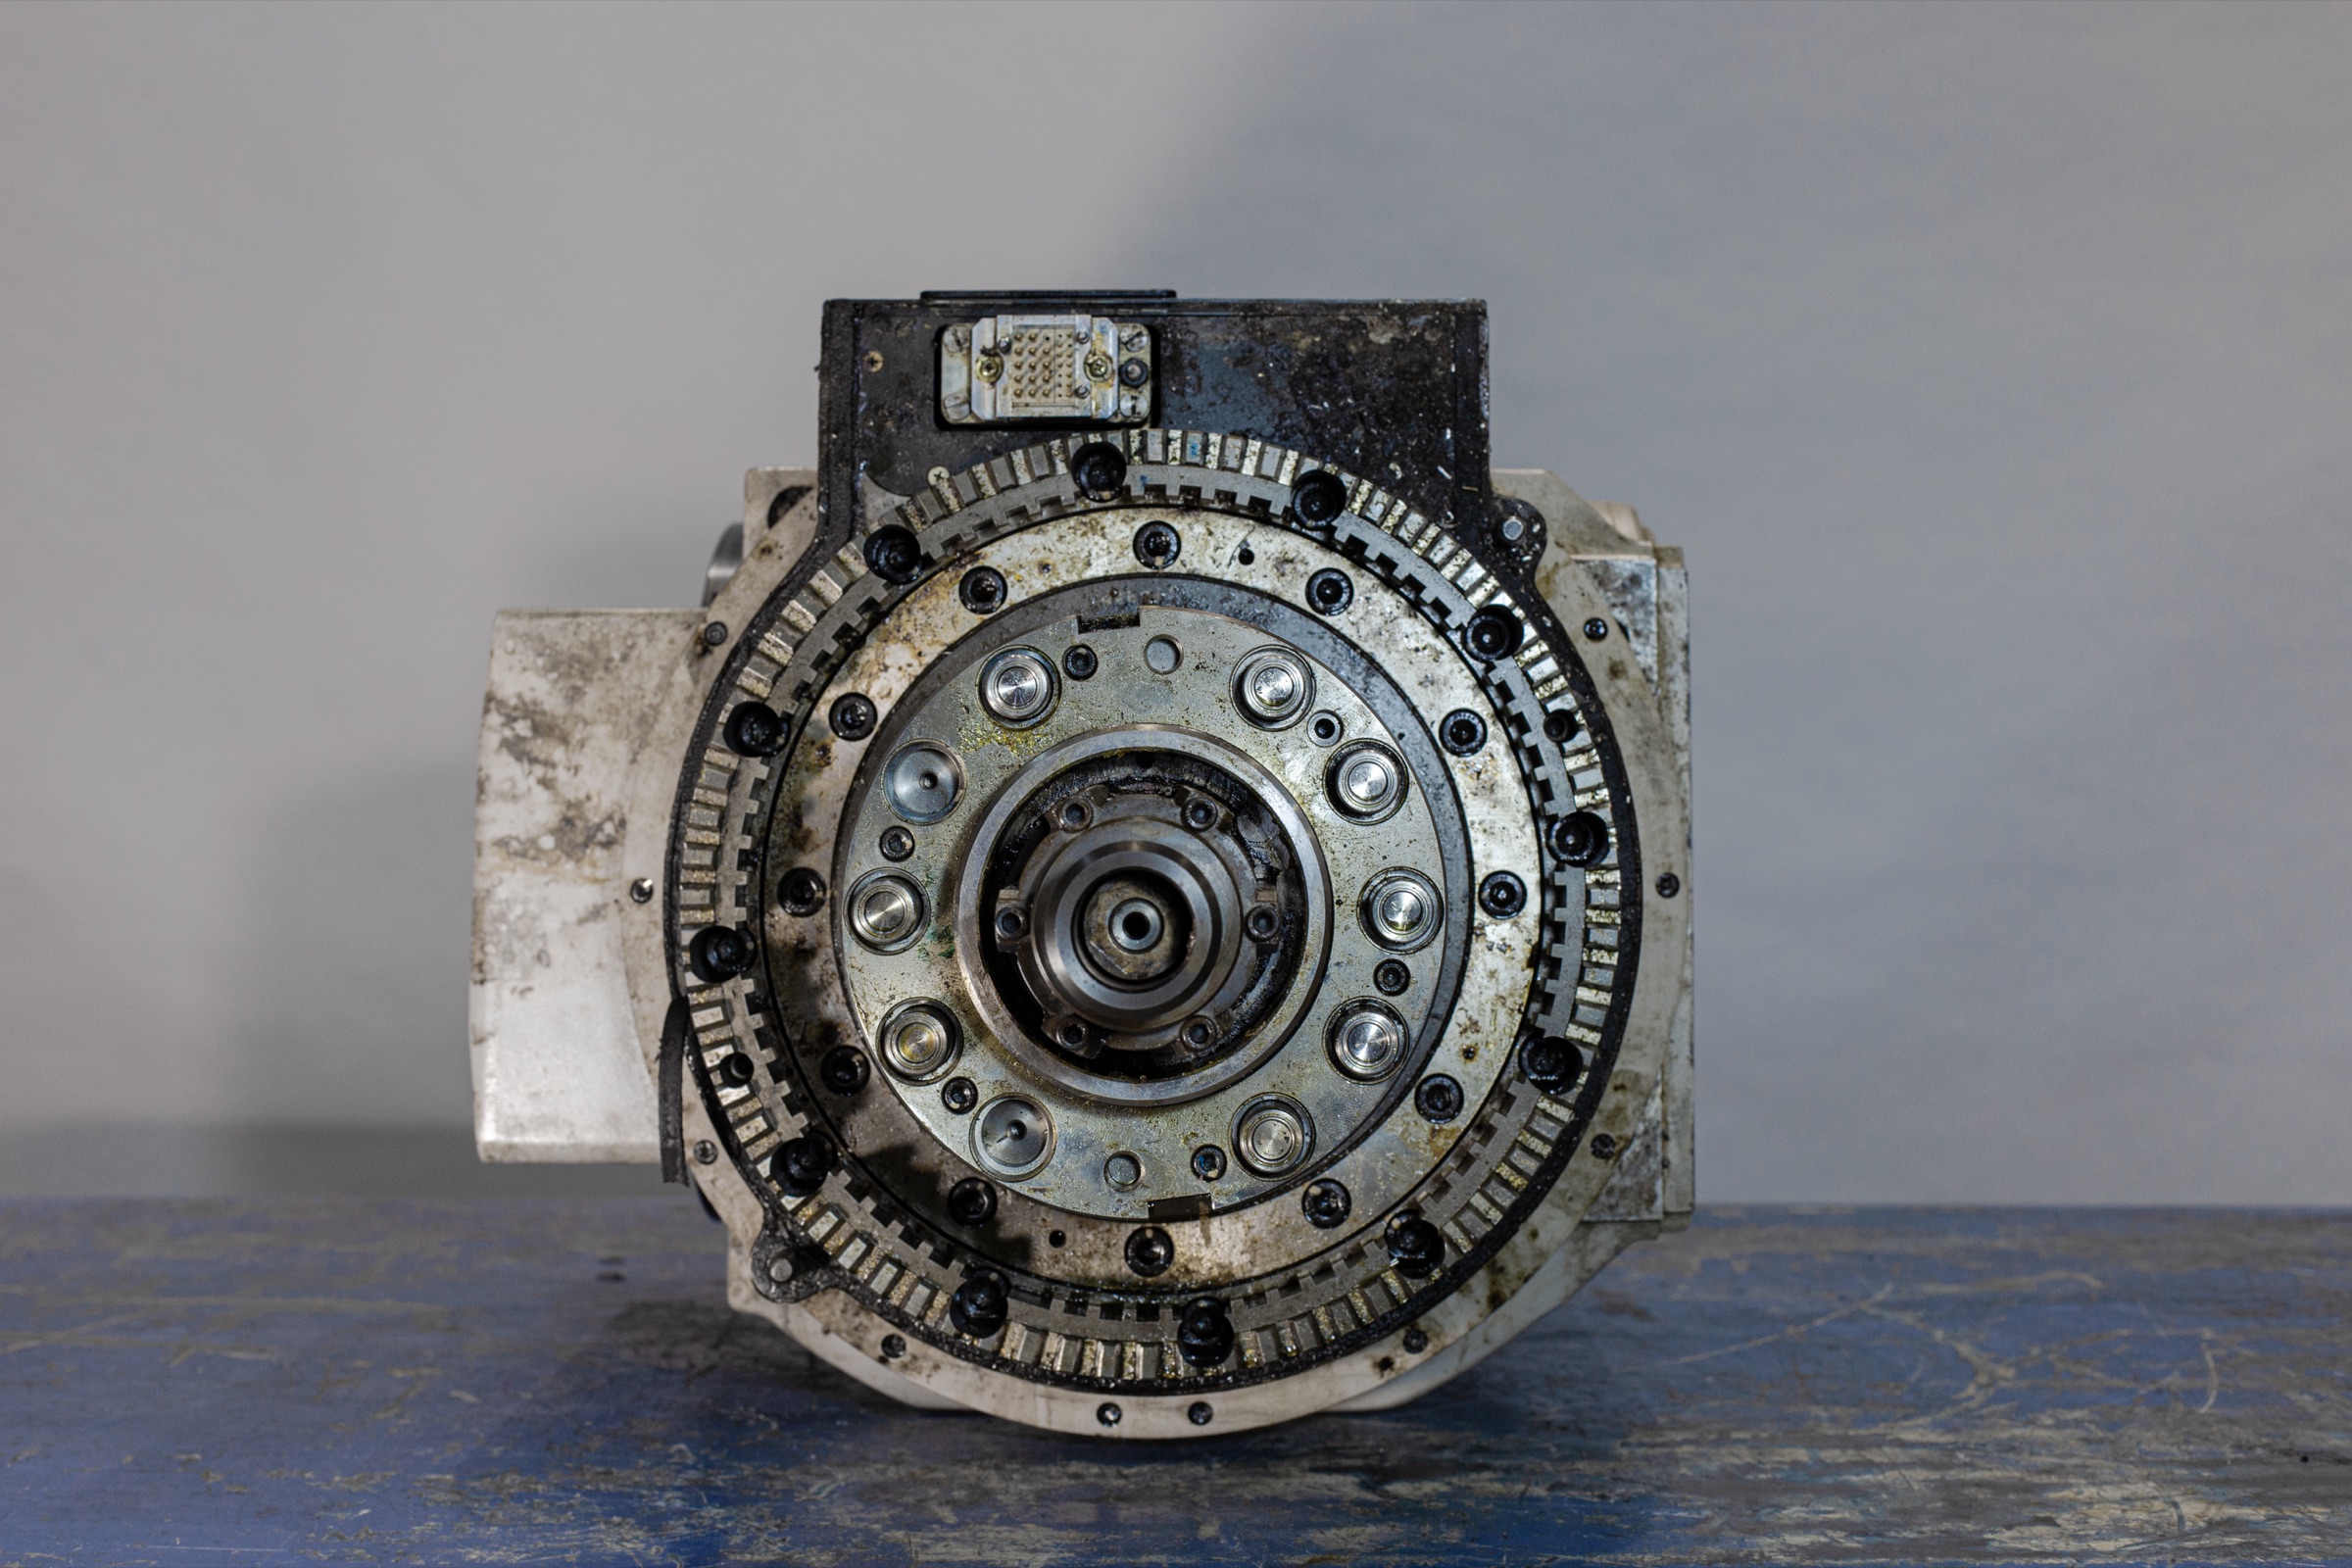 Открыть фотографию ↗
Приёмка поворотной головы
0. Подготовка к проверке
Перед началом приёмки необходимо зафиксировать исходные данные:
- тип головы;
- серийный номер / номер чертежа;
- тип инструментального интерфейса;
- допустимые обороты, мощность и момент;
- наличие осей поворота;
- тип фиксации оси: Hirth, тормоз, обжимная втулка, гидравлическая фиксация;
- карта каналов: гидравлика, СОЖ через центр, СОЖ через сопла, воздух, смазка, охлаждение, дренаж;
- рабочие и испытательные давления по каналам;
- наличие электрических разъёмов и датчиков.
Перед измерениями обязательно проверить:
- чистоту базовых поверхностей;
- чистоту конуса;
- состояние контрольной оправки;
- повторяемость посадки оправки;
- состояние штревеля / тягового элемента;
- исправность измерительного инструмента;
- температуру головы и станка;
- базовую геометрию станка, чтобы не принять ошибку станка за ошибку головы.
1. Шпиндельная часть
1.1. Геометрия инструментального конуса
Проверить:
- радиальное биение в зоне начала конуса;
- биение по контрольной оправке на длине 300 мм;
- торцевое биение шпиндельной поверхности, если есть доступ;
- осевую стабильность шпинделя;
- прилегание инструмента по конусу — краской, фломастером или другим контрольным методом.
- Тест на зазоры в опоре и конусе шпинделя.
Важно: результат по контрольной оправке фиксировать с указанием длины измерения. Например: 0,010 мм на 300 мм.
1.2. Система зажима инструмента
Проверить:
- усилие зажима;
- ход разжима;
- выброс инструмента;
- плавность работы механизма;
- повторяемость усилия после нескольких циклов;
- отсутствие заеданий, ударов и задержек;
- состояние цанги / зажимного элемента;
- состояние штревеля / тягового болта.
Минимально выполнить 20 циклов зажима-разжима.
1.3. Датчики смены инструмента
Проверить логику срабатывания датчиков:
- зажат;
- разжат;
- шпиндель зажат с оправкой;
Важно убедиться, что датчики не просто переключаются, а делают это в правильной последовательности.
1.4. Вибрация
Проверить вибрацию во всём диапазоне рабочих оборотов.
Минимально фиксировать:
- виброскорость;
- спектр вибрации;
- изменение вибрации на холодную и после прогрева;
- наличие характерных частот подшипников, передачи, промежуточного вала.
Диапазон спектра — от 0 до 10 000 Гц (для оценки подшипников и зубчатых передач)
1.5. Температура
Проверить нагрев во всём диапазоне рабочих оборотов.
Фиксировать:
- температуру передней опоры;
- температуру задней опоры, если есть доступ;
- температуру корпуса;
- время выхода на стабильный режим;
- изменение температуры после прогрева;
- наличие локального перегрева.
Важно смотреть не только абсолютную температуру, но и динамику роста.
2. Ротационное соединение, СОЖ, воздух и лабиринты
2.1. Ротационное соединение
Проверить:
- свободную подачу СОЖ через шпиндель;
- подачу СОЖ на рабочих давлениях;
- отсутствие утечек в дренаже;
- отсутствие попадания СОЖ в зоны, где её быть не должно;
- отсутствие падения давления;
- отсутствие утечек при вращении шпинделя.
По возможности выполнить тест с глухой оправкой — опрессовку системы.
После подачи СОЖ конус шпинделя должен оставаться сухим.
2.2. СОЖ через сопла
Проверить:
- подачу СОЖ через сопла;
- равномерность выхода;
- отсутствие утечек;
- отсутствие перепускания между каналами;
- отсутствие попадания СОЖ в воздушные, смазочные и электрические зоны.
2.3. Воздух и продувка конуса
Проверить:
- подачу воздуха;
- продувку конуса;
- давление / расход воздуха;
- отсутствие эмульсии и масла в воздушной магистрали;
- отсутствие засоров;
- работу продувки при смене инструмента.
2.4. Лабиринтное уплотнение
Проверить:
- наличие защитного воздуха, если он предусмотрен;
- отсутствие вытекания СОЖ, масла или смазки из лабиринтной зоны;
- отсутствие попадания СОЖ внутрь шпиндельной части;
- отсутствие следов эмульсии за защитными элементами.
3. Каналы сменной головы и разделение сред
Проверить все каналы головы согласно документации.
Обязательно проверить:
- гидравлические каналы;
- СОЖ через центр;
- СОЖ через сопла;
- воздушные каналы;
- каналы смазки;
- каналы охлаждения;
- дренажные отверстия;
- электрические разъёмы;
- механическое кодирование, если оно предусмотрено.
Не должно быть смешивания сред:
- СОЖ не должна попадать в масло;
- масло не должно попадать в СОЖ;
- СОЖ и масло не должны попадать в воздушную магистраль;
- СОЖ не должна выходить через дренажные отверстия, если это не предусмотренный контроль утечки;
- смазка не должна попадать в закрытые зоны и электрические разъёмы.
4. Смазка, охлаждение и передача
4.1. Смазка передачи
Если в голове есть зубчатая передача, проверить:
- поступление смазки;
- состояние магистралей;
- отсутствие утечек;
- работу обратки / отсоса, если она предусмотрена;
- состояние магнитов и дренажных точек, если они есть;
- отсутствие металлических частиц в смазке.
Если смазка подаётся через капилляры, проверить поступление смазки в каждую критичную точку.
4.2. Контуры охлаждения
Проверить:
- подачу охлаждения;
- обратку охлаждения;
- отсутствие утечек;
- отсутствие смешивания охлаждения с другими средами;
- давление и расход;
- разницу температур на входе и выходе, если есть возможность.
По возможности выполнить опрессовку контуров охлаждения.
5. Фиксация осей поворота
Проверить, какой тип фиксации используется:
- Hirth;
- тормоз;
- обжимная втулка;
- гидравлическая фиксация;
- комбинированная система.
Проверять нужно каждую ось поворота отдельно.
5.1. Общая проверка фиксации
При фиксации не должно быть:
- ударов;
- резких скачков;
- залипаний;
- задержек после снятия давления;
- недосадки;
- повторной досадки после паузы;
- микроподвижности после фиксации.
5.2. Проверка Hirth-соединения
Для Hirth особенно важно проверить:
- полное размыкание перед поворотом;
- достаточный ход размыкания;
- повторяемость осевого хода;
- правильный приход в угловую позицию до фиксации;
- отсутствие посадки “зуб на зуб”;
- отсутствие удара в момент фиксации;
- полную и повторяемую посадку после зажима;
- отсутствие смещения после фиксации.
Желательно измерять:
- осевой ход размыкания / фиксации;
- тангенциальное смещение головы в момент фиксации;
- повторяемость конечного положения после нескольких циклов.
Фиксацию нужно выполнять в разных углах: 0°, 90°, 180°, 270° и, по возможности, в промежуточных положениях.
В каждом положении выполнить минимум 5 циклов.
5.3. Подход к позиции с разных сторон
Очень показательный тест:
- подойти в 0° через +10°;
- зафиксировать;
- измерить положение;
- разомкнуть;
- подойти в 0° через -10°;
- зафиксировать;
- снова измерить положение.
То же желательно выполнить для 90°, 180° и 270°.
Цель теста — убедиться, что конечное положение после фиксации не зависит от направления подхода.
Важно: этот тест показывает не “полное отсутствие люфта”, а отсутствие влияния люфта и компенсаций на конечную геометрию после фиксации.
5.4. Логика управления
По возможности уточнить и проверить логику управления:
- есть ли сигнал полного размыкания;
- есть ли сигнал полной фиксации;
- контролируется ли давление;
- контролируется ли положение оси перед фиксацией;
- какая зона допуска разрешает зажим;
- запрещается ли фиксация при движении оси;
- запрещается ли обработка без подтверждения фиксации;
- контролируется ли ошибка позиционирования.
6. Зазор в передаче главного шпинделя
Если привод главного шпинделя осуществляется через зубчатую передачу, проверить суммарный мёртвый ход на выходном шпинделе.
Методика:
- по возможности зафиксировать входную сторону передачи;
- установить индикатор на известном радиусе;
- аккуратно приложить одинаковый небольшой момент вправо и влево;
- измерить суммарный мёртвый ход;
- повторить измерение в нескольких угловых положениях шпинделя;
- выполнить тест на холодную;
- повторить тест после прогрева.
Практический ориентир для точной головы: суммарный мёртвый ход порядка до 20 мкм на контрольном радиусе (удобно использовать позиционные кулачки вала).
Важно: значение 20 мкм нельзя использовать как универсальный допуск без указания радиуса измерения, момента приложения и методики. Если есть стук, скачок или неравномерность по углу — это диагностический признак даже при небольших числах.
7. Передачи осей поворота
Зазор в передачах осей поворота часто сложно измерить напрямую из-за массивности узла, редуктора, трения, тормоза и фиксации.
Для осей с последующей механической фиксацией главный риск зазора — не работа под нагрузкой в резании, а правильность прихода в позицию перед фиксацией.
Поэтому вместо ручного измерения зазора нужно проверять:
- повторяемость выхода в позицию;
- подход к позиции с разных сторон;
- смещение в момент фиксации;
- конечную геометрию после фиксации;
- отсутствие удара и недосадки;
- отсутствие зависимости результата от направления подхода.
8. Геометрические тесты
Вывести голову в положения 0°, +90° и -90°, зафиксировать её, затем контрольной оправкой проверить параллельность фактической оси шпинделя соответствующим осям станка.
Так оценивается не только геометрия головы, но и повторяемость позиционирования и фиксации.
8.1. Положение 0°
Ось контрольной оправки должна быть параллельна оси Z станка.
Проверить в двух плоскостях:
- отклонение в плоскости X/Z;
- отклонение в плоскости Y/Z.
8.2. Положение +90°
Ось контрольной оправки должна быть параллельна соответствующей оси станка, например Y.
Проверить в двух плоскостях:
- отклонение в плоскости X/Y;
- отклонение в плоскости Z/Y.
8.3. Положение -90°
Повторить аналогичную проверку.
Сравнить результаты +90° и -90°.
8.4. Повторяемость
В каждом положении выполнить несколько циклов:
- размыкание;
- поворот;
- фиксация;
- измерение.
Желательно выполнять подход к каждому положению с двух сторон.
В протоколе обязательно указывать:
- положение головы;
- направление подхода;
- плоскость измерения;
- длину измерения;
- результат;
- допуск;
- количество циклов;
- разброс результатов.
Формулировать результат нужно не как “прямолинейность”, а как “параллельность оси шпинделя оси станка на длине измерения”.
Например: параллельность оси шпинделя оси Z — 0,010 мм на 300 мм.
9. Итоговая оценка
Голова считается принятой только если одновременно выполнены условия:
- геометрия конуса в допуске;
- усилие зажима в норме;
- зажим и разжим работают стабильно;
- датчики работают в правильной логике;
- вибрация и температура в норме;
- СОЖ проходит без утечек и смешивания сред;
- продувка и лабиринтная защита работают;
- смазка и охлаждение работают;
- фиксация осей происходит без ударов, недосадки и задержек;
- Hirth или тормозная система фиксируют ось повторяемо;
- геометрия после поворота и фиксации повторяется;
- результат не зависит от направления подхода;
- нет признаков внутренней утечки, загрязнения, перегрева, стука или неравномерного движения.
Если нужно более детально проработать план приёмки конкретного механизма, учитывая наличие или отсутствие конкретных систем, — обращайтесь!
Запись на обучениеНаписать о необходимой задаче↗Закулисье подготовки к приёмке
Посмотрите, как мы готовимся к нашим приёмкам: от исходных заводских проверок к рабочей программе измерений и понятным критериям результата.
Материал для скачиванияСкачать PDF — Закулисье подготовки к приёмке↓